Máy In 3D
 Máy In 3D FDM
 Máy In 3D Resin
 Máy In 3D Công Nghiệp
 Nhựa In 3D
 Nhựa In 3D RESIN
 Máy Rửa Và Sấy Resin
 Máy Sấy Nhựa FDM
 Máy Quét 3D
 Máy Quét 3D Công Nghiệp
 Linh Kiện
 Máy Khắc Laser
Giải Pháp In 3D, Tin tức
Các phương pháp tái chế nhựa in 3D: Hướng dẫn xử lý filament thừa, lỗi in và purge waste
Trong quá trình in 3D, không phải toàn bộ filament được đưa vào máy đều trở thành sản phẩm hoàn chỉnh. Từ bản in lỗi, phần support bị tháo bỏ cho đến lượng nhựa purge phát sinh khi chuyển màu, mỗi công đoạn đều có thể để lại một lượng phế phẩm nhất định. Với những người in thường xuyên, lượng nhựa này có thể tích lũy khá nhanh và trở thành một phần đáng kể trong tổng lượng vật liệu tiêu hao.
Thay vì bỏ toàn bộ vào thùng rác, một số loại nhựa như PLA, PETG hay ABS có thể được thu gom và xử lý lại theo nhiều cách khác nhau. Tùy vào lượng nhựa thải và thiết bị hiện có, anh em có thể tái sử dụng trực tiếp, nghiền thành flakes rồi đùn lại thành filament hoặc sử dụng trực tiếp hạt nhựa cho các hệ thống pellet printing.
Tuy nhiên, tái chế nhựa in 3D không đơn giản chỉ là nung chảy phần nhựa cũ rồi sử dụng lại. Polymer khác nhau cần được phân loại riêng, vật liệu phải được làm sạch và sấy khô, đồng thời filament sau khi đùn cần được kiểm soát đường kính trước khi đưa trở lại máy in.
Trong bài viết này, Meme 3D sẽ cùng anh em tìm hiểu từng phương pháp và những lưu ý cần biết khi xử lý nhựa in 3D đã qua sử dụng.
Tái chế nhựa in 3D có thực sự khả thi?
Về cơ bản, các loại thermoplastic như PLA, PETG và ABS có thể được gia nhiệt, làm mềm và tạo hình lại. Đây cũng là cơ sở của quy trình tái chế cơ học: thu gom phế phẩm, nghiền thành các mảnh nhỏ, sấy khô rồi đưa qua máy đùn để tạo thành filament mới.
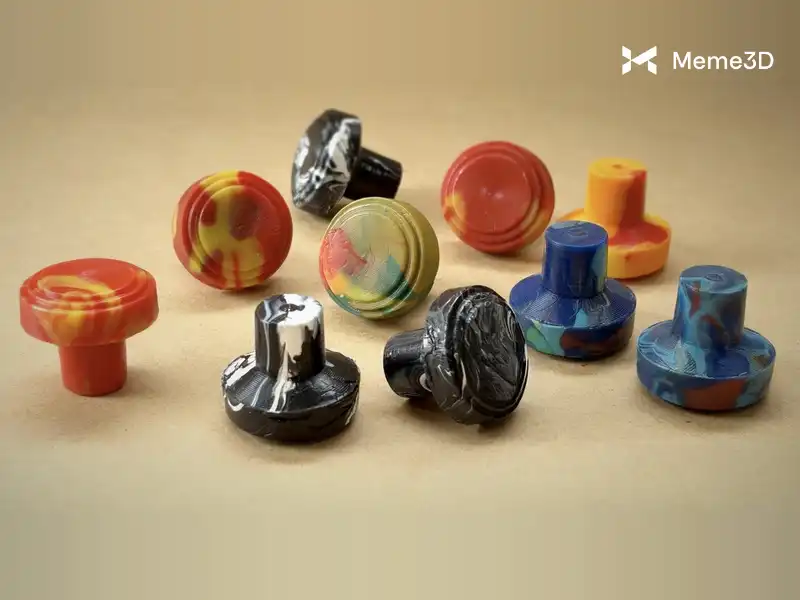
Tuy nhiên, khả năng tái chế không đồng nghĩa với việc mọi loại nhựa đều có thể gom chung và xử lý theo cùng một quy trình. PLA, PETG, ABS, TPU hay nylon có nhiệt độ gia công và đặc tính vật liệu khác nhau. Nếu trộn chúng vào cùng một batch, filament đầu ra rất khó kiểm soát về đường kính, độ ổn định và tính chất cơ học.
Một vấn đề khác là polymer có thể thay đổi sau mỗi chu kỳ gia nhiệt. Vì vậy, filament tái chế không nhất thiết phải có chất lượng tương đương filament mới, đặc biệt khi vật liệu đã trải qua nhiều lần đùn. Với người dùng cá nhân, điều quan trọng không phải là cố tái chế bằng mọi giá mà là chọn phương án phù hợp với lượng phế phẩm và điều kiện thực tế.
Những loại nhựa thải nào xuất hiện khi in 3D?
Khi nói đến “nhựa thải” trong in 3D, nhiều anh em thường chỉ nghĩ đến những mẫu in bị lỗi. Trên thực tế, quá trình FDM có thể tạo ra nhiều loại phế phẩm khác nhau.
Failed print, support và purge waste là gì?
- Failed print: Mẫu in thất bại do bong bàn, kẹt filament, mất điện, lệch layer hoặc thiết lập in không phù hợp.
- Support: Cấu trúc đỡ được tạo ra để nâng các phần overhang hoặc hình học khó in.
- Prime tower/Wipe tower: Khối phụ thường xuất hiện khi in đa màu, dùng để ổn định dòng nhựa hoặc làm sạch màu trước khi tiếp tục in model.
- Purge waste: Lượng filament được đùn bỏ để loại vật liệu hoặc màu cũ khỏi hotend/nozzle khi chuyển đổi.
- Filament end: Phần filament còn lại trên cuộn nhưng không đủ chiều dài để tiếp tục cấp vào máy.
- Prototype lỗi/thừa: Các mẫu test kích thước, màu sắc hoặc thiết kế không còn được sử dụng sau khi hoàn thành công việc.
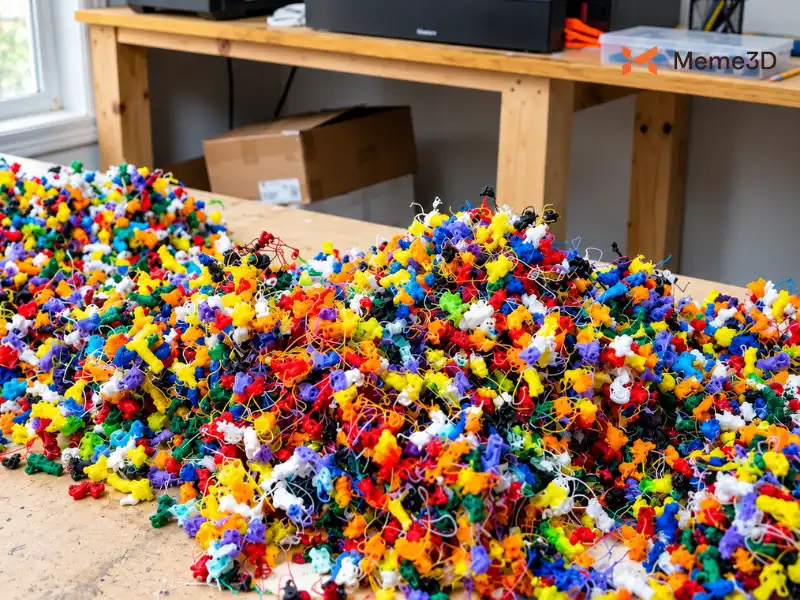
Điều này cũng cho thấy việc giảm rác nhựa không chỉ nằm ở khâu xử lý sau khi in. Với các máy in đa màu hiện nay, lượng purge phát sinh trong quá trình chuyển màu có thể trở thành một phần đáng kể trong tổng lượng filament mà bản in tiêu thụ.
Vì sao không nên bỏ tất cả vào cùng một thùng?
PLA, PETG, ABS, TPU và nylon đều là nhựa nhiệt dẻo nhưng không có cùng đặc tính gia công. Nhiệt độ đùn, độ nhớt và khả năng hút ẩm của từng loại có thể khác nhau.
Nếu trộn các polymer không tương thích vào cùng một batch, filament sau khi đùn có thể gặp nhiều vấn đề như:
- Đường kính không ổn định.
- Xuất hiện bọt khí.
- Filament giòn hoặc yếu.
- Dòng nhựa không đều.
- Tăng nguy cơ kẹt nozzle.
- Màu sắc khó kiểm soát.
Vì vậy, cách đơn giản nhất là anh em nên đặt các thùng chứa riêng cho từng loại vật liệu và ghi rõ tên polymer, màu sắc hoặc dòng filament nếu có thể. Những loại nhựa không xác định được nguồn gốc cũng nên để riêng thay vì đưa ngay vào máy nghiền.
Các phương pháp tái chế nhựa in 3D phổ biến
Không phải lúc nào tái chế filament cũng đồng nghĩa với việc phải mua shredder và filament extruder. Tùy quy mô, anh em có thể lựa chọn từ những phương án đơn giản đến các hệ thống tái chế hoàn chỉnh.
| Phương pháp | Cách thực hiện | Độ phức tạp | Phù hợp với | Hạn chế |
| Tái sử dụng trực tiếp | Dùng phế phẩm cho mẫu thử, đồ gá, vật kê hoặc thực hành | Thấp | Cá nhân, lớp học, xưởng nhỏ | Không tạo filament mới |
| Tái chế thành filament | Phân loại → nghiền → sấy → đùn → cuộn | Trung bình-cao | Maker, lab, farm in | Cần kiểm soát chất lượng |
| Pha nhựa tái chế với virgin pellets | Trộn flakes tái chế với hạt nhựa mới trước khi đùn | Trung bình-cao | Xưởng cần filament ổn định | Phải thử tỷ lệ phối trộn |
| In trực tiếp từ pellet/flake | Cấp hạt nhựa trực tiếp vào pellet extruder | Cao | R&D, xưởng, in chi tiết lớn | Cần máy chuyên dụng |
| Gửi đơn vị tái chế | Phân loại và chuyển phế phẩm đến cơ sở phù hợp | Thấp | Doanh nghiệp, trường học, farm in | Không phải nơi nào cũng nhận |
| Compost công nghiệp | Đưa vật liệu phù hợp đến cơ sở compost được phép | Phụ thuộc địa phương | Một số loại PLA compostable | Không áp dụng cho mọi PLA |
| Tái chế hóa học | Phân rã polymer để thu hồi thành phần hóa học | Rất cao | Nhà máy, nghiên cứu | Không phù hợp DIY |
Trong bảng trên, tái chế cơ học là hướng thường được những anh em trong cộng đồng nhắc đến khi muốn biến phế phẩm in 3D thành vật liệu in mới. Quy trình cơ bản gồm nghiền nhựa thành flakes, sấy và hot-melt extrusion để tạo filament. Một hướng khác là Fused Particle Fabrication (FPF), cho phép sử dụng hạt hoặc flakes trực tiếp thay vì phải tạo filament trước.
Tái sử dụng trực tiếp: phương án đơn giản nhất
Nếu lượng nhựa thải không nhiều, tái sử dụng trực tiếp thường dễ thực hiện hơn so với đầu tư cả một hệ thống tái chế.
Các mẫu in lỗi hoặc support có thể được dùng làm:
- Vật chặn giấy hoặc vật nặng.
- Chèn bảo vệ trong đóng gói.
- Mẫu thực hành sơn, chà nhám hoặc khoan.
- Mẫu demo cho lớp học STEM.
- Đồ gá tạm hoặc jig đơn giản.
Cách này không biến nhựa thải thành filament mới nhưng vẫn kéo dài vòng đời của vật liệu mà không cần thêm các bước như: nghiền, sấy và đùn.
Tái chế cơ học thành filament
Đây là quy trình gần với khái niệm “recycle filament” nhất. Nhựa thải được nghiền thành các mảnh nhỏ, sau đó sấy và đưa qua máy đùn để tạo thành filament mới.
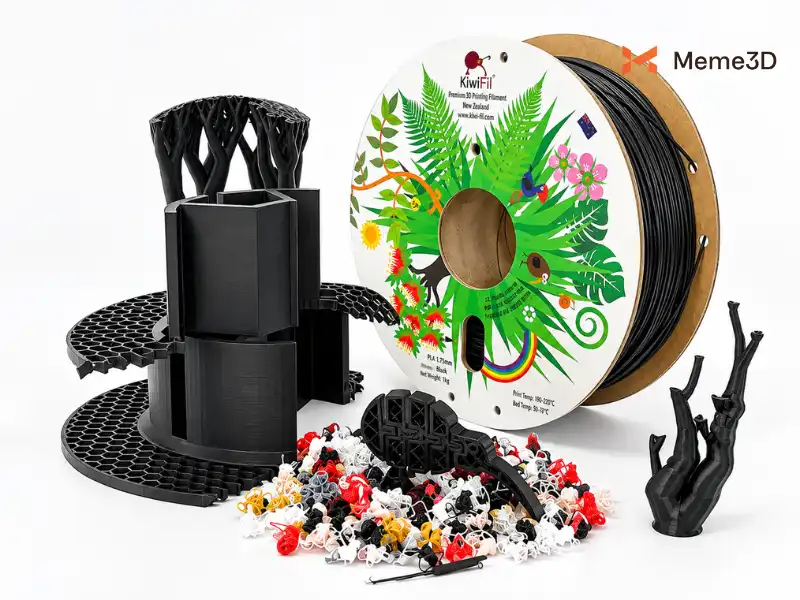
Quy trình cơ bản gồm:
- Thu gom và phân loại phế phẩm.
- Làm sạch và loại bỏ tạp chất.
- Cắt nhỏ hoặc nghiền thành flakes.
- Sấy vật liệu.
- Đùn thành sợi.
- Làm mát, đo đường kính và cuộn filament.
- In thử trước khi sử dụng cho các job quan trọng.
Ưu điểm của phương pháp này là anh em có thể thu hồi một phần giá trị của lượng nhựa đã sử dụng, đặc biệt khi lượng phế phẩm phát sinh đều đặn. Đây là lý do nó phù hợp hơn với các môi trường như: trường học, lab, maker space hoặc farm in so với người chỉ in vài mẫu mỗi tháng.
Đổi lại, anh em sẽ phải đầu tư thiết bị và dành thời gian kiểm soát từng batch. Filament tái chế cũng có thể không ổn định như filament mới nên việc test trước khi sử dụng là bước mà anh em không nên bỏ qua.
Pha flakes tái chế với hạt nhựa nguyên sinh
Không nhất thiết phải sử dụng 100% nhựa tái chế. Một hướng đi khác dành cho anh em đó là trộn flakes tái chế với virgin pellets trước khi đưa vào máy đùn. Cách này giúp bổ sung một phần vật liệu mới vào hỗn hợp, từ đó có thể cải thiện độ ổn định của filament đầu ra. Tuy nhiên, tỷ lệ phối trộn không có một công thức cố định cho mọi trường hợp.
Anh em nên bắt đầu với batch nhỏ và ghi lại các thông số như loại polymer, tỷ lệ phối trộn, nhiệt độ đùn, đường kính filament và kết quả in. Filament tái chế nên được ưu tiên cho prototype hoặc các chi tiết không yêu cầu cơ tính cao trước khi đưa vào sản phẩm hoàn thiện.
In trực tiếp bằng hạt nhựa hoặc flakes
Một hướng tiếp cận khác là bỏ qua bước tạo filament và đưa hạt nhựa hoặc flakes trực tiếp vào hệ thống đùn. FDM thông thường sử dụng filament 1,75 hoặc 2,85 mm, trong khi Fused Particle Fabrication (FPF) sử dụng vật liệu dạng hạt hoặc mảnh nhỏ làm nguyên liệu đầu vào.
Ưu điểm của cách này là loại bỏ một công đoạn trong quy trình tái chế và có thể sử dụng nguồn nguyên liệu rẻ hơn. Tuy nhiên, anh em cần một hệ thống pellet extruder phù hợp. Đây không phải phương án có thể áp dụng trực tiếp cho máy in FDM desktop thông thường.
Gửi đến đơn vị tái chế hoặc compost công nghiệp
Nếu không có máy nghiền và máy đùn, anh em có thể chuyển phế phẩm đến đơn vị xử lý phù hợp sẽ là một lựa chọn thực tế hơn.
Trước khi gửi, anh em nên kiểm tra:
- Cơ sở có nhận PLA, PETG hoặc ABS từ in 3D hay không.
- Họ yêu cầu vật liệu phải sạch và phân loại như thế nào.
- Có giới hạn số lượng tối thiểu hay không.
- Có hỗ trợ thu gom hay người dùng phải tự vận chuyển.
Đối với PLA, anh em cần phân biệt giữa “biodegradable” và “compostable”. PLA compostable không có nghĩa là có thể tự phân hủy nhanh trong môi trường tự nhiên hoặc được bỏ vào thùng compost tại nhà. Việc xử lý còn phụ thuộc vào điều kiện và cơ sở tiếp nhận.
Các phương pháp tái chế filament 3D
Nếu có lượng nhựa thải ổn định và muốn tự tạo filament mới, quy trình nên được kiểm soát từ bước phân loại thay vì chỉ tập trung vào máy đùn.
Tái chế filament cơ học
Bước 1 – Phân loại theo polymer và mức độ sạch
Anh em nên tách riêng PLA, PETG, ABS/ASA, TPU và nylon. Không nên đưa nhựa không rõ loại vào cùng một batch tái chế.
Với PLA, các loại Silk, Matte, Glitter hoặc filament chứa chất phụ gia cũng nên được phân loại riêng nếu anh em chưa có dữ liệu về khả năng tương thích. Màu sáng và màu tối cũng có thể được tách thành các batch khác nhau để dễ kiểm soát màu đầu ra.
Đồng thời, anh em nên loại bỏ các chi tiết không phải nhựa như:
- Insert kim loại.
- Nam châm.
- Vít, bu-lông, đai ốc.
- Keo, sơn, decal.
- Mút, cao su và các vật liệu lạ khác.
Mỗi batch nên được ghi nhãn với loại vật liệu, màu, ngày thu gom và nguồn filament nếu có thể.
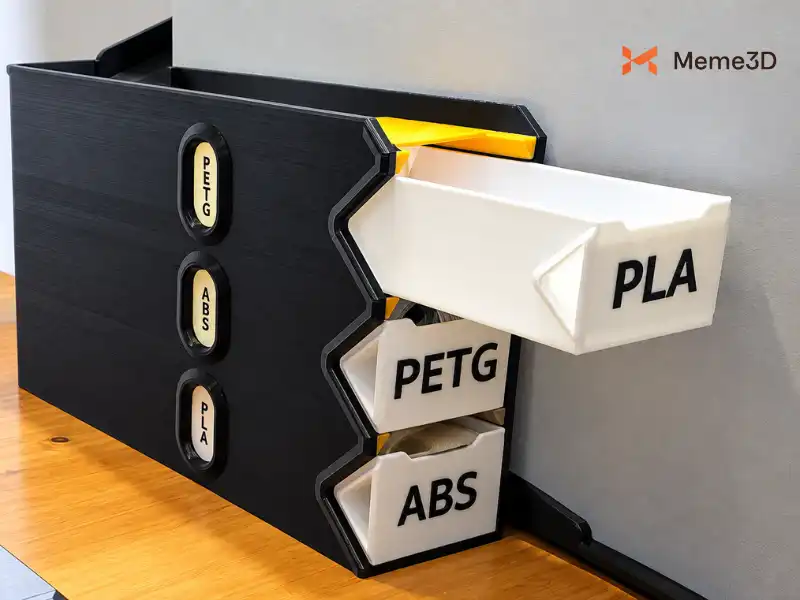
Bước 2 – Cắt nhỏ và nghiền thành flakes
Những mẫu in lớn nên được cắt nhỏ trước khi đưa vào shredder hoặc granulator để giảm tải cho thiết bị. Mục tiêu là tạo ra flakes có kích thước tương đối đồng đều. Sau khi nghiền, anh em có thể dùng rây để tách những mảnh quá lớn hoặc lượng bụi quá mịn.
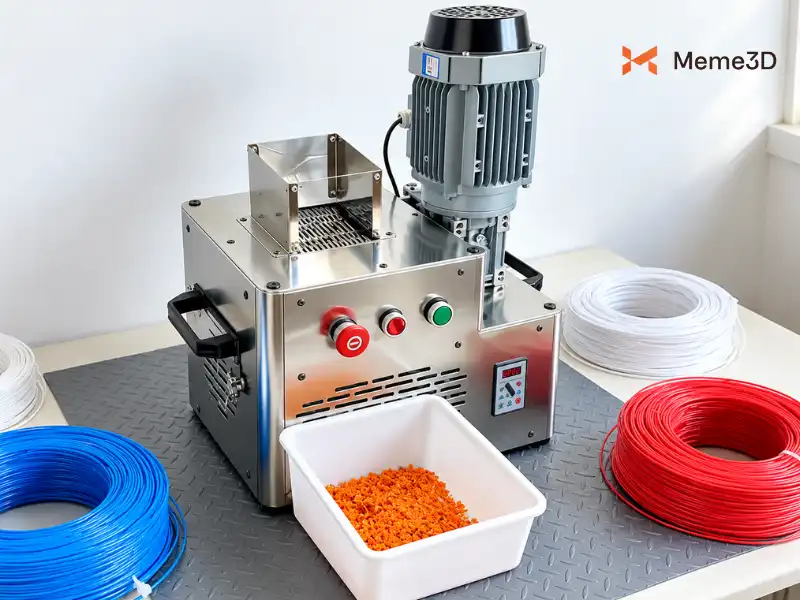
Đây cũng là công đoạn cần anh em chú ý đến an toàn lao động. Không nên sử dụng máy xay thực phẩm để nghiền nhựa. Khi xử lý lượng lớn phế phẩm, anh em cần trang bị bảo hộ phù hợp và kiểm soát bụi phát sinh.
Bước 3 – Sấy khô vật liệu trước khi đùn
Độ ẩm là một trong những yếu tố dễ gây ảnh hưởng đến chất lượng của filament tái chế. Khi vật liệu còn ẩm được đưa vào vùng gia nhiệt, hơi nước có thể tạo bọt trong dòng nhựa. Sau đó, người dùng có thể nhận thấy tiếng lép bép ở nozzle, bề mặt in rỗ, filament có bọt hoặc đường kính sợi không ổn định.
Nhiệt độ sấy chỉ nên xem là mức tham khảo vì từng loại vật liệu và từng nhà sản xuất có thể đưa ra yêu cầu khác nhau.
| Vật liệu | Nhiệt sấy tham khảo | Ghi chú |
| PLA | Khoảng 50°C | Vẫn cần sấy nếu đã tiếp xúc với độ ẩm |
| PETG | Khoảng 65°C | Cần sấy kỹ để hạn chế bọt và stringing |
| ABS/ASA | Khoảng 75°C | Nên kết hợp khu vực thông gió |
| Nylon | Khoảng 90°C | Hút ẩm mạnh, cần kiểm soát kỹ |
| TPU | Theo datasheet | Khó nghiền và cấp liệu, không nên là batch đầu tiên |
Trước khi sấy, anh em nên kiểm tra datasheet của loại filament cụ thể và giới hạn nhiệt độ của máy sấy.
Bước 4 – Đùn thành filament mới
Một hệ thống filament extruder thường gồm hopper cấp flakes, bộ đùn, vùng gia nhiệt, die tạo sợi, hệ thống làm mát, bộ kéo filament, cảm biến đo đường kính và spooler.
Sau khi đùn, mục tiêu không chỉ là tạo được một sợi filament mà còn phải kiểm soát chất lượng của nó. Với filament 1,75 mm, đường kính cần duy trì ổn định và hạn chế độ oval. Filament đạt yêu cầu không nên có bọt khí, tạp chất hoặc những đoạn nhựa cháy. Cuộn cũng cần được quấn đều để tránh rối khi cấp vào máy in.
Trước khi cuộn toàn bộ batch, anh em nên in thử một đoạn filament ngắn để kiểm tra khả năng đùn và điều chỉnh máy nếu cần.
Bước 5 – Test in và ghi nhận chất lượng batch
Anh em không nên đưa ngay filament mới đùn vào một bản in mất nhiều giờ. Một test cube hoặc model calibration nhỏ sẽ giúp phát hiện vấn đề sớm hơn.
Các yếu tố nên kiểm tra gồm:
- Độ ổn định của dòng đùn.
- Bề mặt.
- Stringing.
- Layer adhesion.
- Độ giòn của filament.
- Sai số kích thước.
- Màu sắc.
Nếu batch không đạt, anh em có thể kiểm tra lại độ ẩm, nhiệt độ đùn, tốc độ kéo, tạp chất hoặc tỷ lệ virgin pellets trước khi thử lại.
Pha nhựa tái chế với virgin pellets
Phương pháp này sẽ rất phù hợp khi anh em muốn tận dụng flakes tái chế nhưng vẫn cần cải thiện độ ổn định của filament đầu ra. Thay vì sử dụng 100% nhựa tái chế, flakes sẽ được phối trộn với virgin pellets trước khi đưa vào máy đùn.
Bước 1 – Phân loại và chuẩn bị flakes tái chế
Trước tiên, anh em cần phân loại phế phẩm theo đúng loại polymer và mức độ sạch. PLA nên được tách khỏi PETG, ABS/ASA, TPU hoặc nylon; các loại filament có phụ gia như Silk, Glitter, carbon fiber hay wood cũng không nên trộn chung nếu anh em chưa có dữ liệu về khả năng tương thích của chúng.
Sau khi phân loại, phế phẩm được cắt nhỏ và nghiền thành flakes. Những mảnh nhựa có kim loại, nam châm, keo hoặc các vật liệu lạ cần được loại bỏ trước khi đưa sang bước phối trộn.
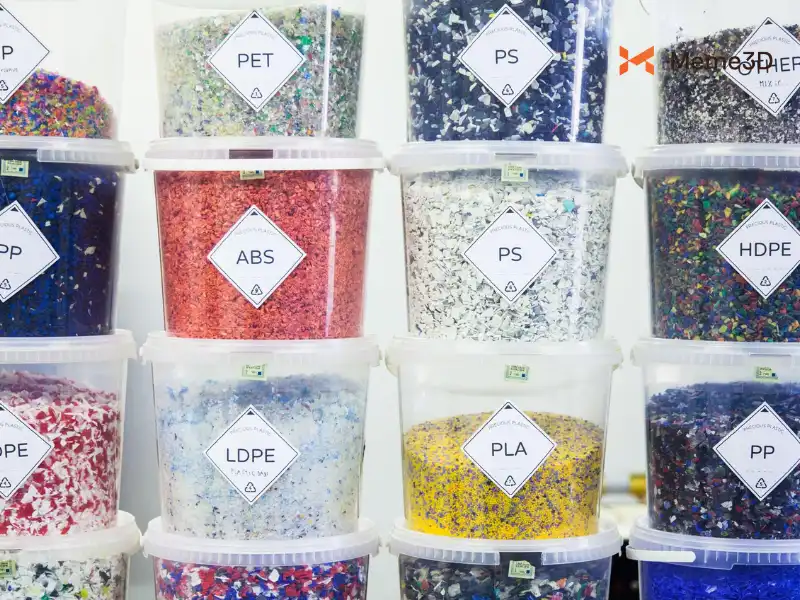
Bước 2 – Sấy khô flakes và chuẩn bị virgin pellets
Cả flakes tái chế và virgin pellets đều cần được xử lý phù hợp với yêu cầu của loại polymer trước khi đùn. Đặc biệt, flakes đã qua quá trình sử dụng và bảo quản có thể chứa độ ẩm, vì vậy không nên bỏ qua bước sấy.
Sau khi chuẩn bị xong, anh em cần xác định tỷ lệ giữa flakes tái chế và virgin pellets cho từng batch. Không có một tỷ lệ cố định áp dụng cho mọi loại nhựa, máy đùn và mục đích sử dụng.
Bước 3 – Phối trộn và đùn thành filament
Flakes tái chế và virgin pellets được trộn theo tỷ lệ đã chọn rồi đưa vào hopper của máy đùn. Hỗn hợp được gia nhiệt, nóng chảy và đi qua die để tạo thành filament mới.
Trong quá trình này, anh em cần theo dõi nhiệt độ đùn, tốc độ kéo và đường kính filament. Nếu filament bị giòn, có bọt hoặc đường kính dao động nhiều, có thể cần điều chỉnh lại tỷ lệ phối trộn hoặc các thông số của máy.
Bước 4 – Test in và ghi nhận kết quả
Không nên sử dụng ngay toàn bộ batch cho những bản in quan trọng. Anh em hãy cuộn thử một lượng filament nhỏ và in model calibration để kiểm tra độ ổn định của dòng đùn, bề mặt, layer adhesion, stringing và độ giòn.
Anh em cũng nên ghi lại tỷ lệ flakes/virgin pellets, nhiệt độ đùn và kết quả test để có cơ sở điều chỉnh cho các batch tiếp theo.
In trực tiếp từ pellet/flake
Với pellet printing hoặc Fused Particle Fabrication (FPF), anh em có thể bỏ qua bước biến nhựa thải thành filament và cấp trực tiếp pellet hoặc flakes vào hệ thống đùn. Đây là hướng tiếp cận khác với FDM thông thường, vốn yêu cầu filament 1,75 mm hoặc 2,85 mm.
Bước 1 – Phân loại và làm sạch nhựa thải
Trước khi nghiền, anh em vẫn cần phân loại nhựa theo từng polymer và loại bỏ các vật liệu không mong muốn. PLA, PETG, ABS/ASA và những loại nhựa khác nên được xử lý thành các batch riêng để hạn chế việc trộn polymer không tương thích.
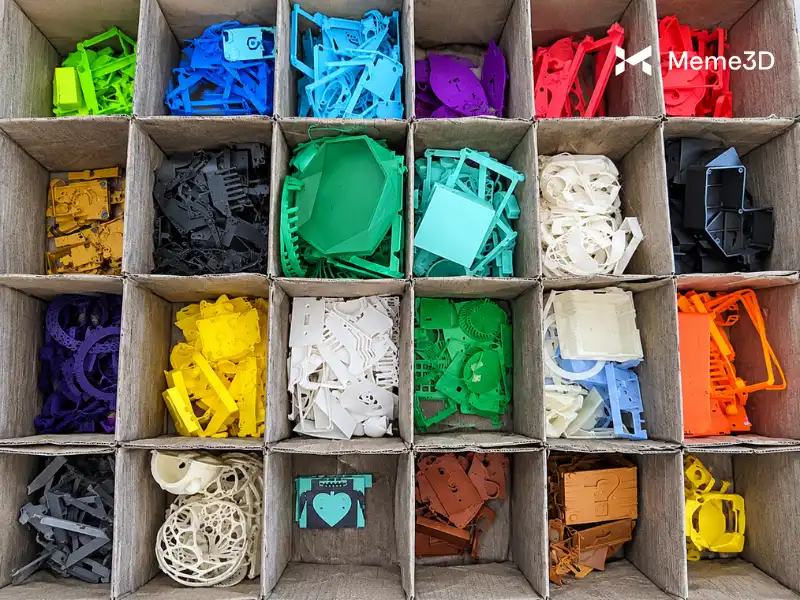
Những chi tiết chứa insert kim loại, nam châm, vít, keo hoặc các vật liệu lạ cũng cần được loại bỏ trước khi đưa vào hệ thống pellet extruder.
Bước 2 – Nghiền thành flakes hoặc chuẩn bị pellet
Các mẫu in lỗi, support hoặc purge waste được cắt nhỏ rồi đưa qua shredder hoặc granulator để tạo flakes có kích thước tương đối đồng đều. Nếu sử dụng pellet thay vì phế phẩm nghiền trực tiếp, anh em có thể chuẩn bị vật liệu theo yêu cầu của hệ thống cấp liệu.
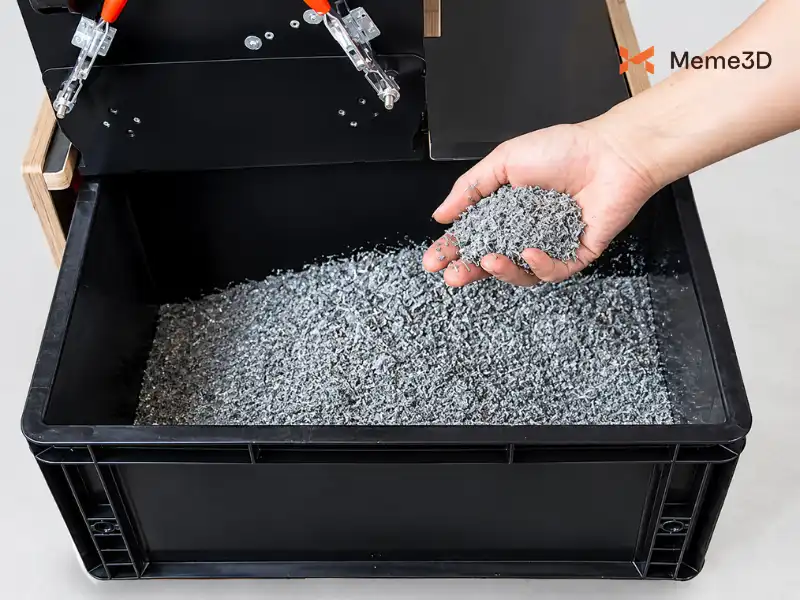
Kích thước vật liệu cần phù hợp với hopper và cơ cấu cấp liệu của pellet extruder. Những mảnh quá lớn hoặc quá nhỏ có thể ảnh hưởng đến khả năng cấp liệu ổn định.
Bước 3 – Sấy khô vật liệu
Pellet hoặc flakes cần được sấy trước khi đưa vào hệ thống đùn. Vật liệu còn ẩm có thể tạo bọt khi đi qua vùng gia nhiệt, từ đó ảnh hưởng đến dòng nhựa và chất lượng chi tiết in.
Nhiệt độ và thời gian sấy nên được xác định theo loại polymer và yêu cầu của vật liệu thay vì áp dụng một mức chung cho tất cả các batch.
Bước 4 – Cấp vật liệu và in trực tiếp
Sau khi chuẩn bị, vật liệu được đưa vào hopper của pellet extruder. Hệ thống sẽ cấp pellet hoặc flakes vào vùng gia nhiệt, làm nóng chảy vật liệu rồi đùn trực tiếp qua nozzle để tạo từng lớp của sản phẩm.
Điểm khác biệt lớn là anh em không cần thực hiện công đoạn nghiền → đùn filament → cuộn filament trước khi in. Tuy nhiên, phương pháp này yêu cầu máy hoặc đầu đùn pellet chuyên dụng và không thể áp dụng trực tiếp trên các máy FDM desktop thông thường.
Bước 5 – Test và kiểm tra độ ổn định
Trước khi chạy một bản in lớn, nên test với model nhỏ để kiểm tra khả năng cấp liệu, dòng đùn và chất lượng bề mặt. Nếu vật liệu cấp không đều hoặc còn độ ẩm, quá trình in có thể bị gián đoạn và chất lượng chi tiết không ổn định.
Tái chế hóa học
Khác với tái chế cơ học, tái chế hóa học không giữ nguyên polymer để nghiền và đùn lại. Phương pháp này phân rã polymer để thu hồi các thành phần hóa học, sau đó sử dụng chúng làm nguyên liệu cho quá trình sản xuất tiếp theo. Đây là phương pháp có độ phức tạp rất cao và không dành cho DIY hay các xưởng in 3D nhỏ.
Bước 1 – Phân loại và làm sạch phế phẩm
Phế phẩm trước tiên vẫn cần được phân loại theo polymer và loại bỏ các tạp chất. PLA, PETG, ABS/ASA hoặc các loại nhựa khác không nên được gom chung nếu đơn vị xử lý yêu cầu từng dòng vật liệu riêng.
Anh em cũng cần loại bỏ các chi tiết không phải nhựa như kim loại, nam châm, keo, sơn hoặc các vật liệu lẫn vào trong quá trình in.
Bước 2 – Thu gom và chuẩn bị vật liệu
Sau khi phân loại, phế phẩm được thu gom thành từng batch theo loại polymer. Tùy yêu cầu của đơn vị xử lý, vật liệu có thể cần được cắt nhỏ hoặc nghiền trước khi bàn giao.
Ở quy mô xưởng nhỏ, bước này chủ yếu nhằm tạo ra một dòng nguyên liệu sạch và đồng nhất hơn thay vì tự thực hiện quá trình xử lý hóa học.
Bước 3 – Đưa polymer vào quy trình xử lý hóa học
Vật liệu sau khi chuẩn bị sẽ được đưa vào hệ thống xử lý chuyên dụng để phân rã polymer thành các thành phần hóa học có thể thu hồi. Sau đó, các thành phần này được tách và tinh chế để tiếp tục sử dụng trong quá trình sản xuất vật liệu.
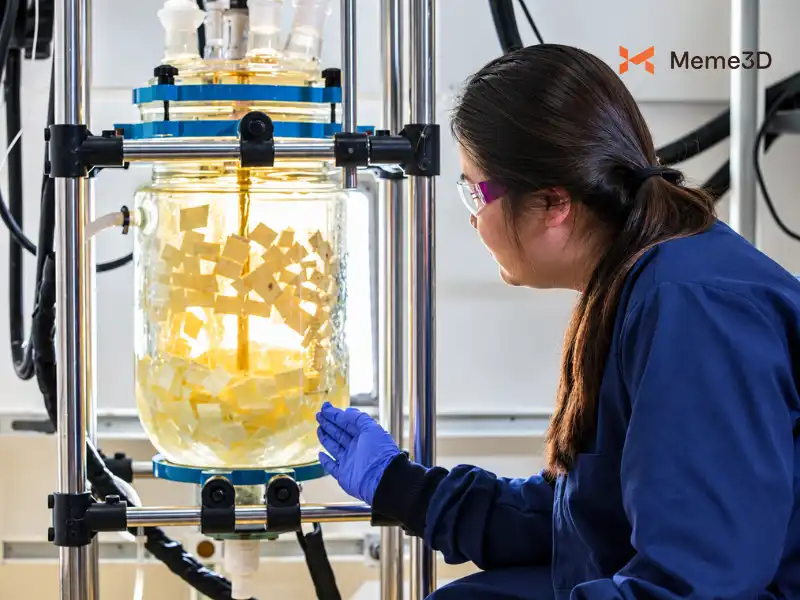
Đây là công đoạn yêu cầu thiết bị, hóa chất và hệ thống kiểm soát chuyên biệt nên không nên tự thực hiện tại nhà hoặc trong xưởng in 3D thông thường.
Bước 4 – Thu hồi và sử dụng lại nguyên liệu
Các thành phần hóa học sau khi được xử lý và tinh chế có thể được đưa trở lại chuỗi sản xuất để tạo ra polymer hoặc vật liệu mới. So với tái chế cơ học, quy trình này phức tạp hơn nhiều nhưng không phụ thuộc hoàn toàn vào việc giữ nguyên cấu trúc polymer ban đầu.
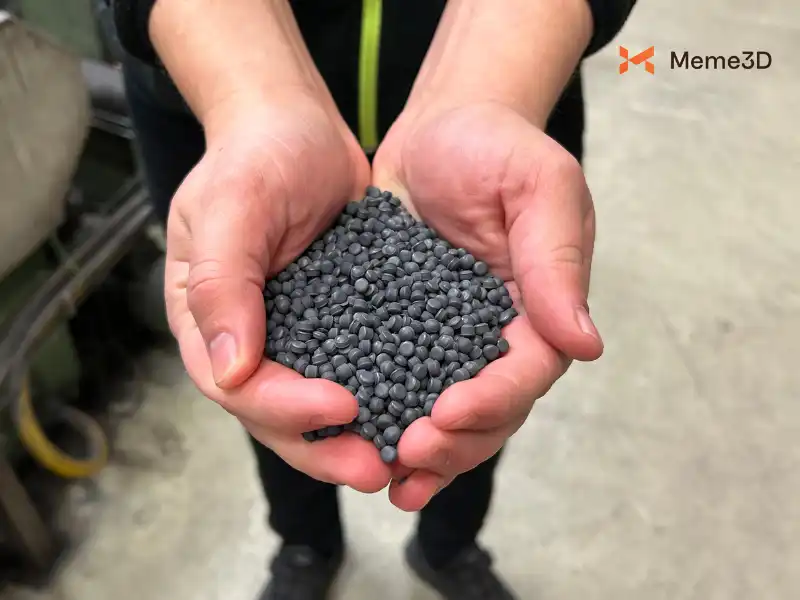
Với anh em dùng máy in 3D lâu năm, lựa chọn thực tế hơn là phân loại phế phẩm sạch theo từng loại polymer và tìm đơn vị tái chế chuyên biệt có khả năng tiếp nhận thay vì tự triển khai việc phải tái chế hóa học.
Loại filament nào có thể tái chế?
Không phải loại filament nào cũng phù hợp với quy trình DIY. Khả năng tái chế còn phụ thuộc vào độ sạch, phụ gia và yêu cầu kiểm soát vật liệu.
| Vật liệu | Có thể tái chế thành filament? | Mức độ phù hợp DIY | Lưu ý |
| PLA | Có | Cao | Nên là lựa chọn đầu tiên nếu sạch và được phân loại |
| PETG | Có | Trung bình | Cần sấy kỹ và tách riêng |
| ABS | Có | Trung bình | Cần kiểm soát nhiệt và thông gió |
| ASA | Có thể | Trung bình | Nên tách riêng ABS và ASA |
| TPU | Có thể nhưng khó | Thấp | Mềm, khó nghiền và cấp liệu |
| Nylon | Có thể nhưng khó | Thấp | Hút ẩm mạnh |
| PLA Silk/Matte/Glitter | Có thể nhưng rủi ro cao | Thấp-trung bình | Có phụ gia, không nên trộn tùy tiện |
| Carbon fiber/GF/Wood/Metal filled | Không nên DIY | Rất thấp | Có thể gây mài mòn thiết bị |
| Resin SLA/DLP đã đóng rắn | Không | Không áp dụng | Không thể nóng chảy lại như thermoplastic |
| Nhựa không rõ loại | Không nên | Không áp dụng | Không kiểm soát được vật liệu |
PLA thường là lựa chọn dễ bắt đầu hơn nếu nhựa thải sạch, khô và được phân loại riêng. PETG và ABS vẫn có thể tái chế nhưng yêu cầu anh em cần kiểm soát quy trình chặt chẽ hơn.
Trong khi đó, resin SLA/DLP đã đóng rắn không thể xử lý theo cách nung chảy và đùn lại thành filament FDM. Những vật liệu chứa sợi carbon, sợi thủy tinh, gỗ hoặc kim loại cũng cần thận trọng hơn do phụ gia có thể ảnh hưởng đến thiết bị và tính chất của vật liệu.
Khi nào tái chế filament tại chỗ không mang lại hiệu quả?
Tự tái chế nghe có vẻ tiết kiệm nhưng không phải lúc nào cũng đáng để đầu tư. Nếu lượng phế phẩm rất ít, chi phí thiết bị và thời gian vận hành có thể lớn hơn giá trị vật liệu mà anh em có thể thu hồi.
Những trường hợp không nên đầu tư
- Chỉ có vài trăm gram phế phẩm mỗi tháng.
- Phế phẩm bị trộn lẫn nhiều loại nhựa.
- Nhiều mẫu chứa nam châm, insert kim loại, keo hoặc sơn.
- Không có không gian cho shredder, dryer và extruder.
- Không có khu vực thông gió phù hợp.
- Không có thời gian kiểm soát từng batch.
- Công việc yêu cầu filament có độ ổn định rất cao.
- Không có kế hoạch sử dụng filament tái chế cho prototype hoặc các sản phẩm ít rủi ro.
Tính chi phí thực tế
“Filament tái chế rẻ” không đồng nghĩa với việc quy trình tái chế chắc chắn tiết kiệm hơn filament mới.
Khi tính toán, anh em cần tính cả:
- Chi phí shredder và filament extruder.
- Điện cho nghiền, sấy và đùn.
- Thời gian vận hành.
- Hao hụt trong quá trình xử lý.
- Chi phí virgin pellets nếu cần pha trộn.
- Lượng filament không đạt chuẩn.
- Chi phí thay thế và bảo trì lưỡi nghiền, heater, die, cảm biến và spooler.
- Rủi ro thất bại của bản in do filament không ổn định.
Vì vậy, mô hình này thường hợp lý hơn với lab, trường học, farm in hoặc xưởng có lượng phế liệu cùng loại phát sinh thường xuyên.
Giảm nhựa thải ngay từ lúc in 3D
Tái chế là bước xử lý sau khi nhựa thải đã xuất hiện. Nếu muốn giảm lượng nhựa tiêu thụ tổng thể, cách hiệu quả hơn là anh em nên hạn chế phế phẩm ngay trong quá trình in.
Tối ưu thiết kế và slicer
Một số điều chỉnh đơn giản có thể giúp giảm support và hạn chế failed print:
- Xác định orientation phù hợp để giảm support.
- Điều chỉnh overhang angle theo khả năng của máy và vật liệu.
- Sử dụng tree support khi phù hợp.
- Tối ưu support interface thay vì tăng mật độ toàn bộ support.
- In prototype ở scale nhỏ hoặc infill thấp trước khi in bản hoàn chỉnh.
- Kiểm tra model trong slicer để phát hiện lỗi hình học.
- Sử dụng brim, raft hoặc giải pháp tăng độ bám bàn khi cần.
- Bảo quản filament khô để hạn chế lỗi đùn.
Giảm purge waste khi in đa màu
Với máy in nhiều màu, purge waste có thể giảm bằng cách hạn chế số lần chuyển màu và tối ưu quá trình flush.
Một số cách có thể áp dụng:
- Hạn chế số màu trong giai đoạn prototype.
- Gộp các vùng màu để giảm số lần chuyển filament.
- Sử dụng purge into infill hoặc purge into object nếu slicer hỗ trợ.
- Điều chỉnh flush volume dựa trên từng cặp màu.
- Không đặt prime tower lớn hơn mức cần thiết.
- Lựa chọn hệ thống đa màu có đường dẫn filament ngắn hoặc nhiều toolhead nếu workflow có tần suất đổi màu cao.
Đây cũng là lý do kiến trúc đầu in và hệ thống chuyển màu có thể ảnh hưởng trực tiếp đến lượng nhựa thải. Ví dụ, các thiết kế rút ngắn đoạn filament dùng chung có thể giảm lượng vật liệu cần purge trong mỗi lần chuyển màu.
Kết luận
Tái chế nhựa in 3D không có một phương án nào là phù hợp cho tất cả người dùng. Với người in tại nhà và chỉ phát sinh một lượng nhỏ filament thừa, việc phân loại, tái sử dụng trực tiếp hoặc tìm điểm tiếp nhận phù hợp thường thực tế hơn so với đầu tư cả hệ thống nghiền và đùn.
Ngược lại, với trường học, lab, maker space hoặc farm in có lượng PLA/PETG sạch và ổn định phát sinh thường xuyên, quy trình nghiền – sấy – đùn có thể tạo thành một vòng lặp vật liệu đáng cân nhắc.
Dù chọn phương án nào, ba yếu tố vẫn cần được anh em ưu tiên là phân loại đúng polymer, loại bỏ tạp chất và kiểm soát độ ẩm. Filament sau khi đùn cũng nên được test trước khi đưa vào những bản in yêu cầu độ chính xác hoặc độ bền cao.
Quan trọng hơn, tái chế không nên là lý do để bỏ qua việc giảm nhựa thải ngay từ những khâu đầu tiên. Tối ưu model, slicer, support và purge có thể giúp giảm lượng nhựa thải trước khi phải xử lý chúng. Với workflow in đa màu, việc lựa chọn kiến trúc đầu in phù hợp cũng có thể tác động trực tiếp đến lượng purge phát sinh trong quá trình in.