Máy In 3D
 Máy In 3D FDM
 Máy In 3D Resin
 Máy In 3D Công Nghiệp
 Nhựa In 3D
 Nhựa In 3D RESIN
 Máy Rửa Và Sấy Resin
 Máy Sấy Nhựa FDM
 Máy Quét 3D
 Máy Quét 3D Công Nghiệp
 Linh Kiện
 Máy Khắc Laser
Review Máy Khắc Laser
Lỗi máy khắc laser, 8 sự cố thường gặp và cách xử lý
Máy chạy tốt suốt mấy tháng rồi tự nhiên cắt không đứt, hoặc hình khắc lệch hẳn sang một bên giữa job, phần lớn lỗi máy khắc laser kiểu này không phải máy hỏng mà là một trong vài nguyên nhân quen thuộc. Bài này đi theo thứ tự kiểm tra từ rẻ tới đắt, để anh em không tháo máy ra trước khi lau thấu kính.
Nội dung dành cho anh em đã có máy và đang gặp sự cố giữa lúc chạy đơn, cùng xưởng muốn dựng lịch bảo dưỡng để giảm tỷ lệ hỏng phôi. Các mốc thời gian bảo dưỡng và tuổi thọ thiết bị là mức tham chiếu phổ biến cho máy diode và máy CO2 để bàn.
Tóm tắt nhanh
- Thứ tự kiểm tra luôn là thấu kính, điểm hội tụ, rồi mới tới thông số và cơ khí.
- Lau thấu kính bằng cồn từ 99% trở lên, lau xoay tròn từ tâm ra ngoài, mỗi tuần một lần.
- Hình lệch giữa job gần như luôn do curoa lỏng hoặc puly trượt trên trục động cơ.
- Mã báo lỗi của bo GRBL cho biết khá rõ chuyện gì đang xảy ra, đừng bỏ qua số báo lỗi.
- Module laser diode có tuổi thọ khoảng 8.000 tới 15.000 giờ và yếu dần chứ không tắt hẳn một lần.
Lỗi máy khắc laser thường bắt đầu từ đâu
Lỗi máy khắc laser tập trung vào bốn nhóm nguyên nhân, gồm quang học bị bẩn hoặc sai nét, cơ khí bị lỏng, thông số đặt sai, và vật liệu không đúng như lô trước.
| Nhóm nguyên nhân | Dấu hiệu điển hình | Chi phí xử lý |
| Quang học bẩn hoặc sai nét | Cắt yếu dần, nét nhòe, ám khói nhiều | Gần như bằng không |
| Cơ khí lỏng | Hình lệch, méo, trượt bước giữa job | Thấp, chỉ cần căn lại |
| Thông số sai | Cháy mép, khắc quá nông, ảnh loang | Không tốn tiền, tốn phôi test |
| Vật liệu khác lô | Cùng thông số nhưng kết quả khác hẳn | Tốn phôi test lại |
| Phần cứng suy giảm | Yếu đều trên mọi vật liệu, không hồi phục | Cao, phải thay module |
Thứ tự kiểm tra nên đi từ nhóm rẻ nhất, vì khoảng một nửa các ca cắt yếu mà anh em gặp đều hết sau khi lau thấu kính và lấy nét lại. Việc đổi thông số trước khi làm hai việc đó chỉ che mất triệu chứng, và vài buổi sau máy sẽ yếu tiếp.
Tám lỗi máy khắc laser thường gặp và cách xử lý
Tám lỗi dưới đây xếp theo tần suất gặp trong thực tế, mỗi lỗi có dấu hiệu nhận biết, các nguyên nhân theo thứ tự nên kiểm tra và cách xử lý. Anh em nên đọc hết phần dấu hiệu trước khi làm theo cách xử lý, vì nhiều lỗi máy khắc laser có triệu chứng gần giống nhau.
Lỗi 1. Cắt không đứt dù đã chạy thêm lượt
Dấu hiệu là máy vẫn cắt được tháng trước với đúng bộ thông số đó, giờ phải chạy ba bốn lượt mà vẫn còn dính một lớp mỏng ở mặt dưới. Đây là lỗi máy khắc laser được hỏi nhiều, và phần lớn trường hợp không liên quan tới module laser.
Thứ tự kiểm tra nên đi theo năm bước dưới đây, làm hết mới xét tới phần cứng.
- Soi thấu kính bảo vệ dưới đèn, một lớp mờ rất nhẹ cũng làm mất đáng kể công suất.
- Lấy nét lại, nhất là khi đã đổi độ dày phôi so với job trước.
- Kiểm tra vòi air assist có bị tắc mạt gỗ, luồng khí yếu làm khói đọng lại và chắn tia.
- Thử cắt mẫu trên phôi khô, gỗ ngậm ẩm tiêu tốn năng lượng để bay nước trước khi cháy.
- Giảm tốc độ thay vì tăng công suất, vì chạy 90 tới 100% liên tục làm module nóng và già nhanh.
Nếu làm đủ năm bước mà máy vẫn yếu, đo điện áp đầu ra của adapter rồi so với thông số ghi trên máy, loại adapter cho máy diode phổ biến là 12V hoặc 24V.
Lỗi 2. Nét khắc nhòe, chữ nhỏ bị bệt
Chữ dưới 6mm bết thành khối, đường nét mảnh thì có viền mờ hai bên. Nhìn từ xa thì hình vẫn ra, nhưng khách soi gần là thấy ngay nét không sắc.
Nguyên nhân hay gặp là sai điểm hội tụ, chỉ cần lệch nửa milimet là vết khắc đã rộng ra rõ. Thứ hai là độ phân giải đặt quá cao làm các dòng chồng lên nhau và cháy lan. Thứ ba là cơ khí có độ rơ, đầu laser lắc nhẹ khi đổi chiều ở tốc độ cao.
Cách xử lý là lấy nét lại trên đúng mặt phôi, hạ độ phân giải xuống khoảng 300 DPI với chữ nhỏ, và bật chế độ khắc một chiều nếu phần mềm có. Chế độ một chiều chạy chậm hơn nhưng loại được sai số do đổi chiều.
Lỗi 3. Mép cháy đen và ám khói quanh đường cắt
Vết cháy lan ra ngoài đường cắt vài milimet, lau không sạch, gỗ sáng màu bị vàng cả vùng quanh hình. Đây là lỗi làm hỏng thẩm mỹ sản phẩm nặng nề trong nhóm hàng quà tặng.
| Nguyên nhân | Cách xử lý |
| Công suất quá cao so với tốc độ | Hạ công suất hoặc tăng tốc độ, chạy thêm lượt thay vì đốt một lượt mạnh |
| Air assist yếu hoặc không bật | Bật air assist, thông vòi, kiểm tra ống dẫn khí không bị gập |
| Hút khói kém, khói tụ trong buồng | Tăng lưu lượng hút, chi tiết trong bài an toàn máy khắc laser |
| Phôi áp sát mặt bàn | Kê phôi lên bàn tổ ong hoặc chân kê để khói thoát xuống dưới |
| Gỗ nhiều nhựa cây | Đổi loại gỗ, hoặc dán giấy che mặt trên trước khi khắc |
Một mẹo hay dùng với gỗ sáng màu là bôi một lớp nước rửa chén loãng lên mặt phôi rồi để khô, lớp này giúp rửa sạch ám khói sau khi khắc.
Lỗi 4. Hình khắc lệch vị trí so với phôi
Máy chạy đúng hình nhưng đặt sai chỗ trên phôi, hoặc chạy khung định vị thì đúng mà khắc thật lại lệch. Lỗi này tốn phôi nhiều vì chỉ phát hiện được sau khi máy đã chạy xong.
Thứ tự kiểm tra cho lỗi lệch vị trí gồm bốn bước dưới đây.
- Chạy lại khung định vị trước mỗi job, đây là bước nhiều người bỏ qua khi làm liên tục.
- Kiểm tra điểm gốc trong phần mềm, máy không có công tắc giới hạn thì gốc là chỗ đầu laser đang đứng khi bật máy.
- Xác nhận kích thước bản vẽ đúng đơn vị milimet, file từ phần mềm thiết kế hay bị đổi tỷ lệ khi xuất.
- Kiểm tra phôi có xê dịch trong lúc chạy, kẹp hoặc dán băng keo hai mặt nếu phôi nhẹ.
Nếu máy có công tắc giới hạn mà báo lỗi khi về gốc, đó là lỗi phần mềm cấu hình chứ không phải cơ khí, phần mã báo lỗi ở mục dưới nói rõ hơn.
Lỗi 5. Máy không nhận file hoặc báo lỗi khi gửi lệnh
Phần mềm hiện một dãy số báo lỗi rồi dừng, hoặc kết nối được nhưng bấm chạy thì không có gì xảy ra. Nhóm lỗi máy khắc laser này nằm ở phần mềm và kết nối chứ không ở cơ khí.
Mã báo lỗi của bo GRBL khá rõ nghĩa, bảng dưới gom các mã hay gặp.
| Mã | Ý nghĩa | Cách xử lý |
| Alarm 1 | Chạm công tắc giới hạn giữa lúc làm việc | Hình vượt khổ hoặc đặt sai chỗ, kiểm tra lại vị trí và kích thước |
| Alarm 2 | Lệnh di chuyển vượt khổ làm việc đã khai báo | Sửa lại thông số khổ máy trong cấu hình |
| Alarm 9 | Về gốc thất bại, không rời khỏi công tắc giới hạn | Công tắc kẹt hoặc sai chiều, kiểm tra dây và cấu hình |
| Error 1 | Phần mềm và bo không hiểu nhau | Khai báo lại loại máy là GRBL, kiểm tra dây USB |
| Error 5 | Bật tính năng về gốc nhưng máy không có công tắc | Tắt tùy chọn tự về gốc khi khởi động |
| Error 8 | Gửi lệnh mới khi lệnh cũ chưa xong | Chờ máy chạy hết rồi gửi tiếp |
| Error 9 | Bo đang ở trạng thái báo động | Gửi lệnh mở khóa hoặc tắt bật lại nguồn máy |
| Error 20 | Mã G không được hỗ trợ | Tắt tính năng gộp lệnh trong phần mềm điều khiển |
Bảng đầy đủ nằm trong tài liệu xử lý lỗi GRBL. Hai nguyên nhân phần cứng hay bị bỏ qua là dây USB quá dài hoặc không có lõi chống nhiễu và máy không được nối đất nên tĩnh điện làm bo treo giữa job.
Lỗi 6. Hình bị lệch giữa job, máy trượt bước
Nửa trên của hình đúng, từ một điểm nào đó trở đi toàn bộ phần còn lại dịch sang một bên vài milimet. Đường cắt bao ngoài không khớp với phần khắc bên trong là biểu hiện dễ thấy.
Đây gần như luôn là lỗi cơ khí. Curoa lỏng là nguyên nhân đầu tiên cần kiểm tra, vì khi curoa trượt một vài răng thì phần mềm vẫn tưởng máy đang ở đúng vị trí. Nguyên nhân thứ hai là vít giữ puly trên trục động cơ bị lỏng, puly quay trơn trên trục mà động cơ vẫn quay đủ số bước. Trường hợp thứ ba là chạy tốc độ cao hơn khả năng của động cơ, nhất là với máy khung nhôm khổ lớn mang theo khối lượng đầu laser nặng. Còn một nguyên nhân nữa là ray trượt bám mạt gỗ làm đầu laser bị kẹt một nhịp rồi nhảy bước. Kiểm tra bằng cách đẩy nhẹ đầu laser bằng tay khi máy tắt, nếu cảm thấy có đoạn nặng đoạn nhẹ thì phải vệ sinh và tra dầu lại ray trượt.
Căn curoa thì vặn tới mức gảy nhẹ thấy có độ căng như dây đàn, đừng vặn quá chặt vì ổ bi sẽ mòn nhanh.
Lỗi 7. Khắc ảnh bị loang, mất chi tiết khuôn mặt
Ảnh ra một khối nâu đều, vùng tối bết lại thành đen đặc, vùng sáng thì gần như không có vết. Khuôn mặt mất hết chi tiết mắt và tóc dù file ảnh gốc nhìn trên máy tính vẫn rõ.
| Nguyên nhân | Cách xử lý |
| Ảnh gốc thiếu tương phản | Tăng tương phản và làm đậm vùng trung tính trước khi đưa vào phần mềm |
| Công suất quá cao cho ảnh | Hạ về khoảng 15 tới 20%, ảnh cần ít năng lượng hơn khắc chữ |
| Chọn sai chế độ dither | Dùng Jarvis cho gỗ sáng và acrylic, Grayscale cho da và kính |
| Độ phân giải không khớp | Đặt khoảng 250 tới 350 LPI cho ảnh chân dung |
| Vật liệu không hợp khắc ảnh | Gỗ nhiều vân hoặc sẫm màu khó cho ảnh rõ nét |
Phần chọn chế độ dither và cách chuẩn bị ảnh nằm trong bài phần mềm máy khắc laser. Chỉnh ảnh trước khi đưa vào phần mềm điều khiển giải quyết được phần lớn ca loang.
Khắc ảnh là việc phụ thuộc vật liệu nhiều hơn phụ thuộc máy, nên đổi lô gỗ là phải chạy lại lưới test chứ không mang nguyên bộ thông số cũ sang dùng.
Lỗi 8. Công suất yếu dần theo thời gian
Máy vẫn chạy, không báo lỗi gì, nhưng cùng một thông số thì vết khắc nhạt hơn và cắt chậm hơn so với hồi mới mua. Đây là nhóm lỗi máy khắc laser duy nhất phải xử lý bằng cách thay phần cứng.
Đây là kiểu suy giảm bình thường của nguồn laser, nó yếu dần chứ không tắt hẳn một lần nên anh em có thời gian chuẩn bị. Trước khi kết luận module hỏng, phải loại trừ hết nguyên nhân quang học và cơ khí ở bảy lỗi trên.
Dấu hiệu cho thấy module đã tới lúc thay là vết cháy trên thấu kính bảo vệ không lau sạch được, thấu kính bên trong bị cháy đen, hoặc hai lần chạy cùng một file trên cùng loại phôi lại cho hai màu khắc khác nhau. Gặp cả ba dấu hiệu này thì không có cách chỉnh thông số nào cứu được.
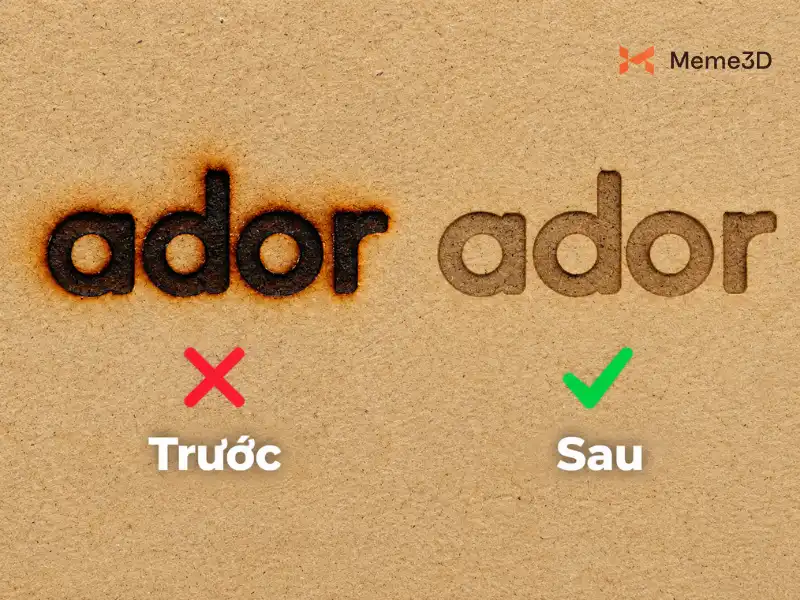
Trước khi kết luận module laser đã hỏng, phải loại trừ xong toàn bộ nguyên nhân quang học và cơ khí, vì một thấu kính bẩn gây ra đúng triệu chứng của một module đã già.
Lịch bảo dưỡng giúp giảm lỗi máy khắc laser
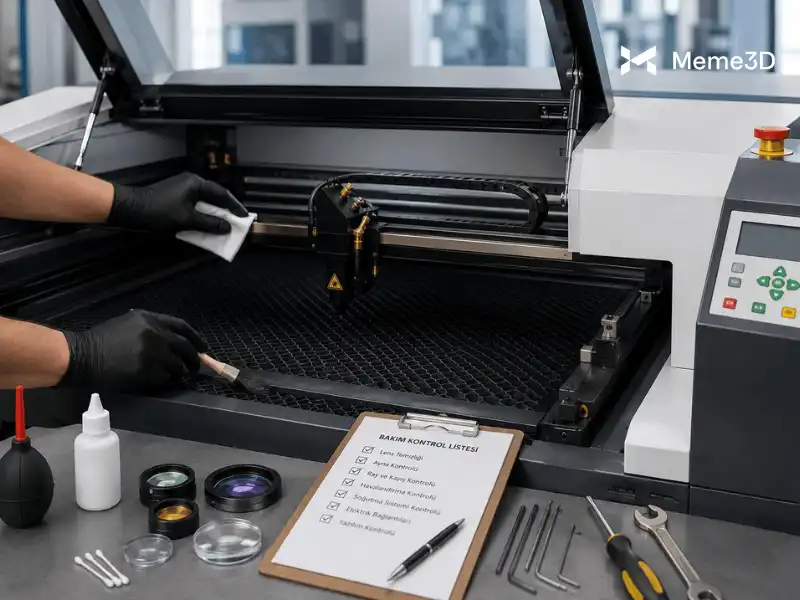
Phần lớn các lỗi ở trên tích tụ dần rồi mới bộc phát, nên lịch bảo dưỡng đều đặn rẻ hơn nhiều so với một buổi hỏng phôi giữa đơn hàng. Bảng dưới là chu kỳ tham chiếu cho máy chạy ở mức trung bình.
| Việc cần làm | Chu kỳ | Ghi chú |
| Dọn mạt và vụn trên bàn làm việc | Sau mỗi lần dùng | Giảm luôn nguy cơ cháy |
| Lau thấu kính | Mỗi tuần và sau buổi chạy nặng | Cồn 99% trở lên, lau xoay tròn từ tâm ra ngoài |
| Thông vòi air assist | Mỗi tuần | Mạt gỗ bám trong vòi làm yếu luồng khí |
| Kiểm tra độ căng curoa và ray trượt | Mỗi hai tuần | Tra dầu hoặc chất bôi trơn khô theo hướng dẫn hãng |
| Vệ sinh quạt và các đầu nối | Mỗi tháng | Dùng khí nén và khăn sạch |
| Kiểm tra mối nối ống hút khói | Mỗi tháng | Chỗ rò khói làm giảm lưu lượng hút |
Với máy chạy nhiều giờ liên tục mỗi ngày, chu kỳ lau thấu kính nên rút ngắn xuống mức theo giờ chạy thay vì theo tuần. Xưởng nhận đơn liên tục thường lau thấu kính ngay đầu mỗi buổi làm.
Lịch bảo dưỡng đều đặn xử lý được phần lớn lỗi máy khắc laser trước khi chúng kịp làm hỏng một lô hàng, và toàn bộ việc trong bảng trên tốn chưa tới mười phút mỗi tuần.
Tuổi thọ thiết bị, khi nào là lỗi phải thay phần cứng
Nguồn laser là món có tuổi thọ hữu hạn, biết trước con số giúp anh em tính khấu hao và không bất ngờ khi máy yếu đi. Con số dưới đây tính theo giờ phát tia thật, không tính thời gian máy bật mà đứng chờ.
| Loại nguồn | Tuổi thọ tham chiếu | Ghi chú |
| Module diode | 8.000 tới 15.000 giờ | Chạy 2 tới 3 giờ mỗi tuần thì dùng được trên mười năm |
| Ống CO2 | 5.000 tới 10.000 giờ | Bắt đầu mất công suất từ khoảng 3.000 tới 5.000 giờ |
| Máy galvo dùng module diode | 8.000 tới 12.000 giờ | Chạy nhanh nên mỗi đơn hàng tiêu ít giờ máy hơn |
Xưởng chạy 40 giờ mỗi tuần thì một module diode rơi vào khoảng 5 năm, còn ống CO2 chỉ khoảng 2 năm rưỡi. Đây là khoản phải tính vào giá thành khi nhận đơn hàng dài hạn, chi tiết về cách chọn mức công suất phù hợp nằm trong bài công suất máy khắc laser.
Những lỗi không nên tự sửa tại nhà
Có mấy việc nên để trung tâm bảo hành làm, vì sửa sai thì vừa mất bảo hành vừa nguy hiểm. Năm việc dưới đây nằm ngoài phạm vi tự xử lý tại xưởng.
- Tháo module laser ra để lau thấu kính bên trong, lắp lại lệch trục là tia đi sai và công suất tụt hẳn.
- Thay nguồn điện hoặc bo mạch bằng linh kiện không cùng thông số, cháy bo là mất cả máy.
- Thay ống CO2, vì ống làm bằng thủy tinh và hệ nước làm mát phải căn lại đúng cách.
- Nạp lại firmware cho bo khi chưa biết phiên bản gốc, bo mất firmware thì máy thành cục sắt.
- Can thiệp vào khóa liên động cửa buồng để chạy khi nắp đang mở, đây là việc không được làm trong mọi trường hợp.
Danh sách vật liệu gây hỏng thiết bị nằm trong bài vật liệu khắc laser, trong đó nhóm chứa clo ăn mòn thấu kính và chi tiết kim loại rất nhanh.
Câu hỏi thường gặp về lỗi máy khắc laser
Máy cắt yếu đi sau ba tháng dùng là bị gì?
Nguyên nhân phổ biến nhất là thấu kính bám khói chứ không phải module yếu. Lau bằng cồn 99% rồi lấy nét lại, nếu vẫn yếu mới xét tới phần cứng.
Lau thấu kính bằng cồn y tế 70% được không?
Không nên dùng vì cồn 70% còn 30% nước, lau xong để lại vệt và cặn trên mặt kính. Loại dùng được là cồn isopropyl hoặc ethanol từ 99% trở lên cùng khăn không xơ.
Hình khắc bị lệch nửa job thì sửa ở đâu?
Kiểm tra độ căng curoa và vít giữ puly trên trục động cơ trước tiên. Hai chỗ này gây ra gần hết các ca trượt bước giữa job.
Vì sao cùng một file mà hôm nay khắc đậm hơn hôm qua?
Thường do độ ẩm vật liệu khác nhau giữa hai lô, hoặc thấu kính đã bẩn thêm sau một ngày chạy. Mùa nồm ở miền Bắc làm chênh lệch này rõ hơn hẳn.
Máy báo Alarm 2 nghĩa là hỏng gì?
Đây không phải lỗi hỏng hóc, máy đang báo lệnh di chuyển vượt quá khổ làm việc đã khai báo. Kiểm tra kích thước hình và thông số khổ máy trong cấu hình là xong.
Chốt lại về lỗi máy khắc laser
Thứ tự xử lý gần như không đổi với mọi sự cố, lau thấu kính, lấy nét lại, kiểm tra air assist, rồi mới tới thông số và cơ khí. Riêng hình lệch giữa job thì đi thẳng vào curoa và puly, còn máy báo mã lỗi thì tra bảng mã trước khi tháo bất cứ thứ gì.
Bước tiếp theo nên làm là dán lịch bảo dưỡng ở trên cạnh máy và ghi lại số giờ chạy mỗi tuần, vì có số giờ thì mới biết module đang ở đâu trong vòng đời của nó.