Máy In 3D
 Máy In 3D FDM
 Máy In 3D Resin
 Máy In 3D Công Nghiệp
 Nhựa In 3D
 Nhựa In 3D RESIN
 Máy Rửa Và Sấy Resin
 Máy Sấy Nhựa FDM
 Máy Quét 3D
 Máy Quét 3D Công Nghiệp
 Linh Kiện
 Máy Khắc Laser
Tin tức, Công Nghệ In 3D
7 Công nghệ in 3D phổ biến: Nguyên lý, ưu nhược điểm và ứng dụng
In 3D hiện đang được ứng dụng trong nhiều lĩnh vực, từ sản xuất mô hình, linh kiện máy móc đến chế tạo thiết bị y tế và các bộ phận công nghiệp. Tuy nhiên, không phải máy in 3D nào cũng hoạt động theo cùng một nguyên lý. Tùy vào công nghệ tạo hình, máy có thể sử dụng sợi nhựa, nhựa lỏng, bột polymer, bột kim loại hoặc các vật liệu chuyên dụng khác.
Việc hiểu rõ các công nghệ in 3D giúp người dùng lựa chọn thiết bị phù hợp với nhu cầu sử dụng, đồng thời đánh giá chính xác hơn về chất lượng bề mặt, độ bền, độ chi tiết và chi phí sản xuất.
Trong bài viết này, Meme 3D sẽ giới thiệu 7 nhóm công nghệ in 3D đang phổ biến trên thị trường Việt Nam, từ FDM, SLA, SLS đến các phương pháp chế tạo kim loại công nghiệp, cùng nguyên lý hoạt động, ưu nhược điểm và ứng dụng của từng công nghệ.
1. Công nghệ in 3D là gì?
In 3D, hay còn gọi là sản xuất bồi đắp (Additive Manufacturing – AM), là phương pháp chế tạo vật thể bằng cách bổ sung vật liệu theo từng lớp dựa trên mô hình kỹ thuật số. Phương pháp này khác với gia công truyền thống, vốn thường tạo hình bằng cách cắt gọt hoặc loại bỏ vật liệu từ một khối nguyên liệu ban đầu.
Quy trình in 3D thường bắt đầu bằng việc thiết kế hoặc chuẩn bị mô hình 3D. Mô hình sau đó được đưa vào phần mềm cắt lớp (slicer) để thiết lập thông số và tạo dữ liệu điều khiển máy in. Tùy công nghệ, máy sẽ đùn nhựa, chiếu sáng lên resin, hợp nhất bột hoặc liên kết các lớp vật liệu để tạo thành sản phẩm hoàn chỉnh.
Hiện nay, các công nghệ in 3D được chia thành 7 nhóm chính:
- Đùn vật liệu (Material Extrusion).
- Quang trùng hợp trong bể nhựa (Vat Photopolymerization).
- Nung kết hợp nhất bột (Powder Bed Fusion – PBF).
- Phun vật liệu (Material Jetting).
- Phun chất kết dính (Binder Jetting).
- Bồi đắp vật liệu bằng năng lượng định hướng (Directed Energy Deposition – DED).
- Ghép lớp vật liệu dạng tấm (Sheet Lamination).
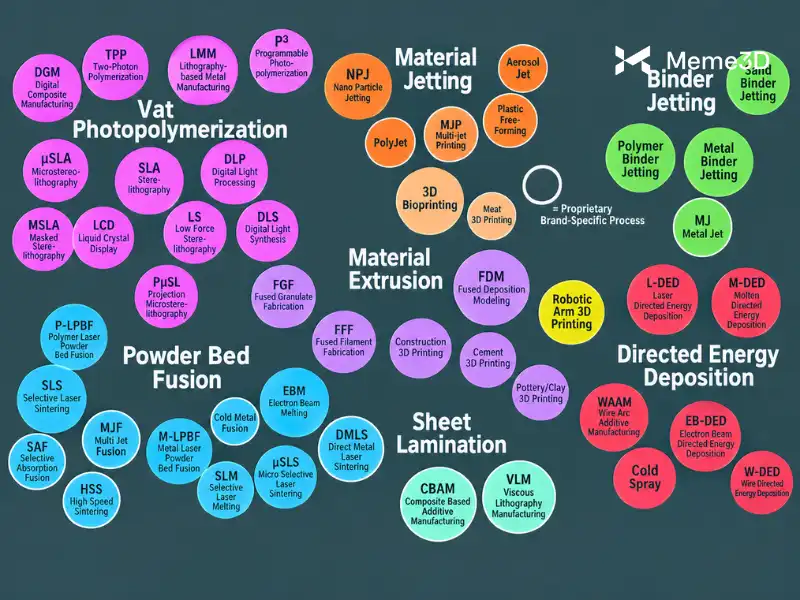
Mỗi công nghệ có những thế mạnh riêng về vật liệu, độ chính xác, tốc độ và chi phí. Trong đó, FDM và resin là hai nhóm quen thuộc nhất với anh em nghiện nhựa, còn các công nghệ xử lý bột và kim loại thường được ứng dụng nhiều hơn trong sản xuất chuyên nghiệp.
2. Công nghệ đùn vật liệu (Material Extrusion)
Đùn vật liệu là phương pháp in 3D đưa vật liệu qua đầu đùn để tạo hình theo từng lớp. Vật liệu được làm mềm hoặc nung nóng trước khi đùn ra, sau đó nguội và đông cứng để hình thành chi tiết.
Đây là nhóm công nghệ có phạm vi ứng dụng rộng, từ máy in 3D để bàn sử dụng filament đến các hệ thống chuyên dụng để đùn hạt nhựa, bê tông hoặc vật liệu sinh học.
2.1. FDM/FFF – Công nghệ in 3D bằng sợi nhựa
FDM (Fused Deposition Modeling), còn được gọi là FFF (Fused Filament Fabrication), là công nghệ in 3D phổ biến trong phân khúc máy để bàn.
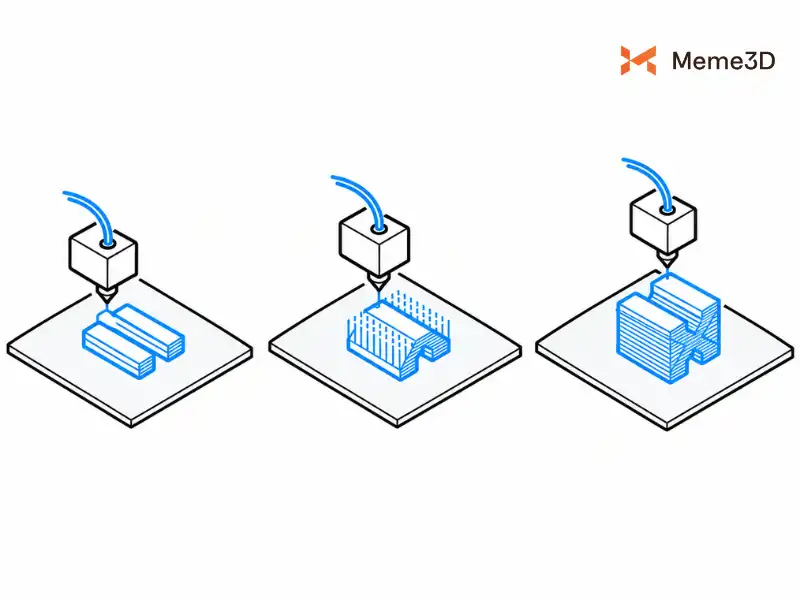
Máy sử dụng sợi nhựa filament được đưa qua đầu phun gia nhiệt. Nhựa nóng chảy được đùn ra theo đường chạy đã lập trình, bám lên bàn in hoặc lớp vật liệu bên dưới. Sau khi hoàn thành một lớp, đầu in hoặc bàn in dịch chuyển để tạo lớp tiếp theo cho đến khi hoàn thiện mô hình.
Các vật liệu thường gặp gồm PLA, PETG, ABS, ASA, TPU, nylon và polycarbonate (PC). Mỗi loại có đặc tính riêng về độ cứng, độ dẻo, khả năng chịu nhiệt và yêu cầu in. Chẳng hạn, PLA tương đối dễ in, PETG phù hợp với nhiều chi tiết sử dụng thực tế, trong khi ABS và nylon thường đòi hỏi điều kiện in được kiểm soát tốt hơn.
Ưu điểm của FDM/FFF:
- Máy in và vật liệu có nhiều lựa chọn ở các mức giá khác nhau.
- Quy trình vận hành tương đối dễ tiếp cận, phù hợp với người mới bắt đầu.
- Có thể tạo mẫu thử, đồ gá, vỏ thiết bị, phụ kiện và nhiều chi tiết chức năng.
Nhược điểm của FDM/FFF:
- Đường lớp có thể hiện rõ trên bề mặt sản phẩm.
- Chất lượng chi tiết nhỏ phụ thuộc vào đường kính đầu phun và thông số in.
- Độ bền giữa các lớp có thể thấp hơn độ bền trong mặt phẳng in, tùy vật liệu và cách thiết lập.
Ngoài filament, một số hệ thống còn sử dụng hạt nhựa thay cho sợi nhựa. Phương pháp này được gọi là FGF (Fused Granulate Fabrication), thường phù hợp với các hệ thống chuyên dụng hoặc nhu cầu tạo sản phẩm có kích thước lớn.
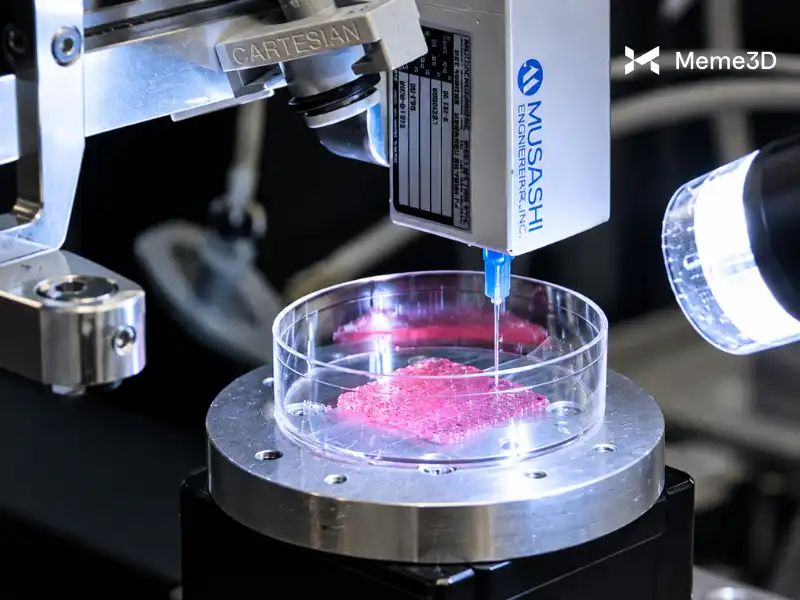
2.2. In sinh học 3D (3D Bioprinting)
In sinh học 3D sử dụng vật liệu sinh học, thường được gọi là bioink, để tạo ra các cấu trúc mô phỏng mô tự nhiên. Bioink có thể chứa tế bào sống kết hợp với các vật liệu nền như gelatin, collagen hoặc alginate.
Vật liệu được đưa qua đầu phun theo từng lớp để tạo hình cấu trúc ba chiều. Công nghệ này đang được nghiên cứu trong kỹ thuật mô, thử nghiệm thuốc và y học tái tạo. Tuy nhiên, việc tạo ra mô hoặc cơ quan có đầy đủ chức năng sinh học vẫn là thách thức lớn.
2.3. In 3D trong xây dựng
In 3D trong xây dựng sử dụng hệ thống đùn kích thước lớn để tạo hình vật liệu như bê tông hoặc hỗn hợp xây dựng chuyên dụng. Máy có thể hoạt động theo hệ trục hoặc sử dụng cánh tay robot để đưa vật liệu vào đúng vị trí.
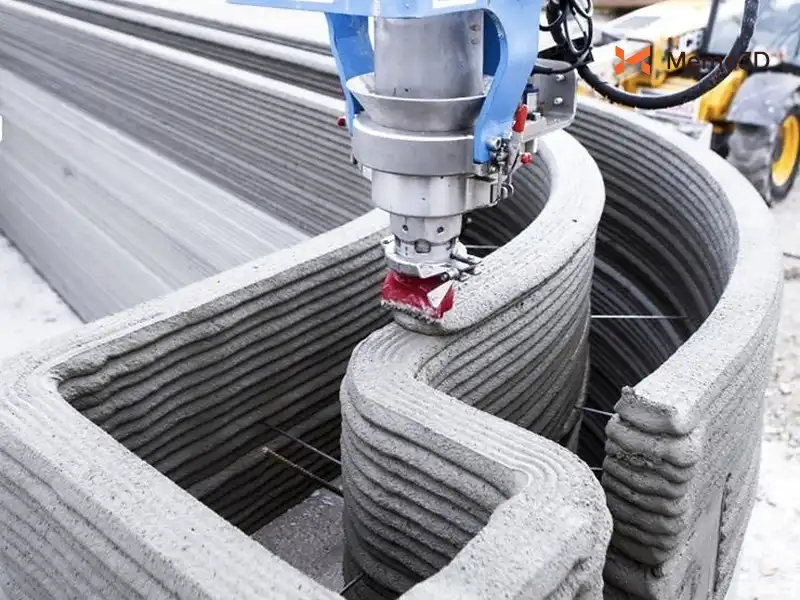
Công nghệ này được nghiên cứu và ứng dụng trong chế tạo tường, cấu kiện kiến trúc và một số công trình xây dựng. Hiệu quả thực tế phụ thuộc vào thiết kế, loại vật liệu, hệ thống máy và yêu cầu thi công.
3. Công nghệ quang trùng hợp trong bể nhựa (Vat Photopolymerization)
Khác với FDM sử dụng nhựa nhiệt dẻo, nhóm công nghệ này sử dụng resin quang hóa. Khi tiếp xúc với ánh sáng có bước sóng phù hợp, resin xảy ra phản ứng quang hóa và chuyển từ trạng thái lỏng sang rắn.
Máy in sẽ tạo hình bằng cách đóng rắn từng lớp nhựa theo dữ liệu từ mô hình 3D. Sau khi in, chi tiết thường cần được rửa sạch và xử lý hậu đóng rắn theo hướng dẫn của nhà sản xuất vật liệu.
3.1. SLA – In resin bằng tia laser
SLA (Stereolithography) sử dụng tia laser để quét các vùng cần đóng rắn trên bề mặt resin. Hệ thống điều khiển hướng laser theo mặt cắt của từng lớp, tạo thành mô hình có bề mặt tương đối mịn và chi tiết tốt.
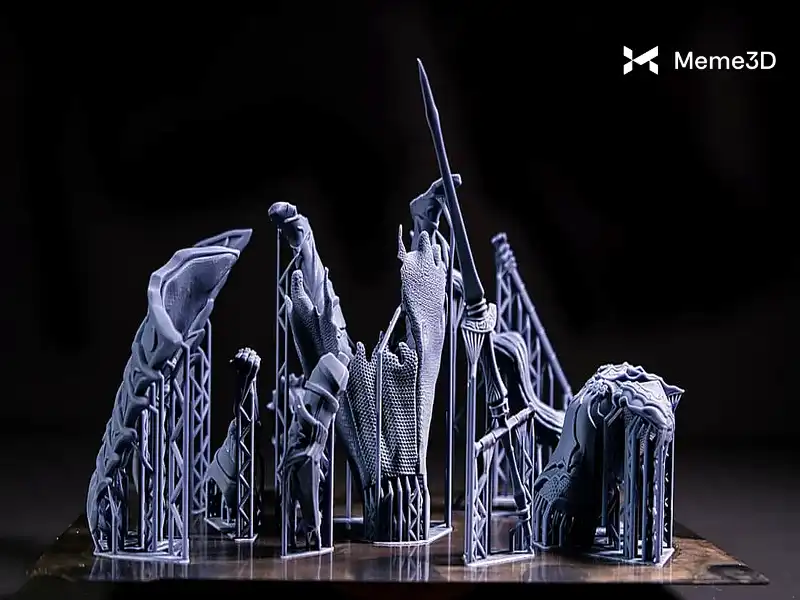
SLA phù hợp với các mẫu thử sản phẩm, mô hình trang sức, chi tiết nha khoa và những ứng dụng yêu cầu độ hoàn thiện bề mặt cao.
Điểm hạn chế là tia laser cần quét qua các vùng cần xử lý, nên thời gian in phụ thuộc vào đường quét, diện tích mặt cắt và cấu hình máy.
3.2. DLP – In resin bằng cơ chế DLP
DLP (Digital Light Processing) sử dụng máy chiếu để hiển thị hình ảnh mặt cắt của từng lớp lên resin. Nhờ có thể chiếu sáng một vùng lớn trong một lần, công nghệ này thường xử lý mỗi lớp nhanh hơn phương pháp phải quét lần lượt từng đường.
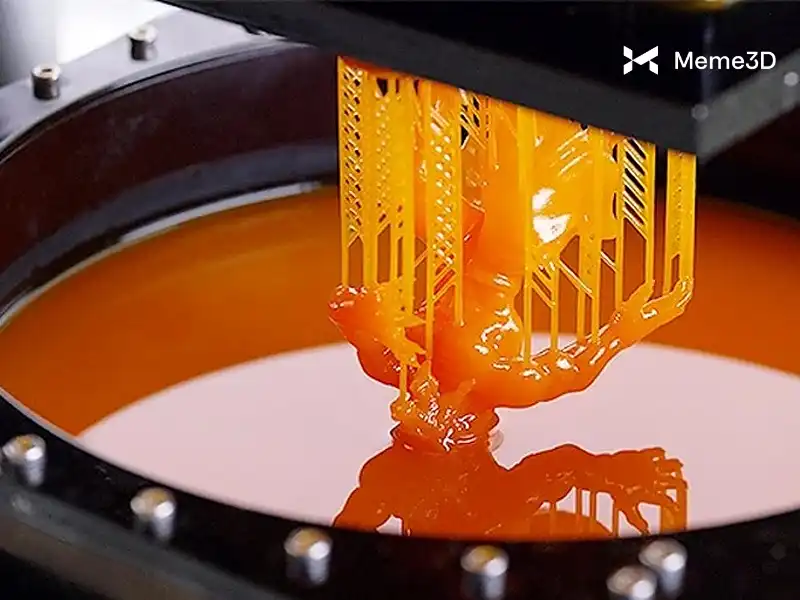
DLP thường được sử dụng trong chế tạo mẫu thử, mô hình nha khoa, trang sức và các chi tiết nhỏ. Độ phân giải thực tế phụ thuộc vào hệ thống quang học, kích thước điểm ảnh và vùng in của máy.
3.3. LCD/MSLA – In resin bằng màn hình LCD
LCD, thường được gọi là MSLA (Masked Stereolithography), sử dụng màn hình LCD để kiểm soát vùng ánh sáng đi qua. Nguồn sáng chiếu qua các điểm ảnh được mở, làm đông cứng resin theo hình dạng của lớp in.
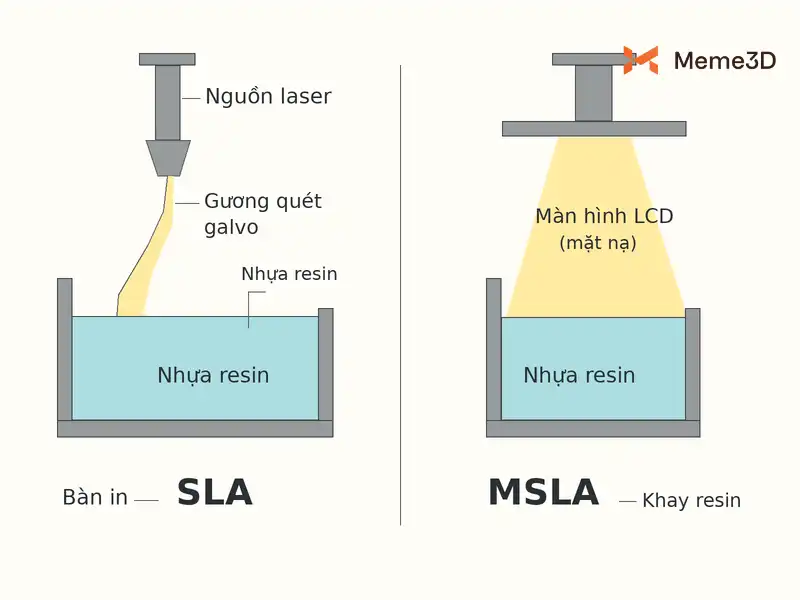
Công nghệ này phổ biến trong phân khúc máy in resin để bàn nhờ cấu trúc tương đối gọn và chi phí thiết bị đa dạng. Máy có thể xử lý toàn bộ mặt cắt của một lớp trong mỗi lần phơi sáng, nên thời gian tạo lớp thường không tăng đáng kể khi số lượng chi tiết trên bàn in tăng.
Độ chi tiết phụ thuộc vào kích thước điểm ảnh, chất lượng màn hình, hệ thống chiếu sáng, chiều cao lớp và thông số phơi sáng. Vì vậy, không nên chỉ dựa vào số megapixel của màn hình để đánh giá chất lượng bản in.
3.4. Các công nghệ resin chuyên biệt
Bên cạnh SLA, DLP và LCD/MSLA, nhóm quang trùng hợp còn có những công nghệ phục vụ các ứng dụng chuyên biệt:
- µSLA: Sử dụng hệ thống quang học có độ chính xác cao để tạo chi tiết vi mô.
- TPP/2PP: Sử dụng hiện tượng trùng hợp hai photon để chế tạo cấu trúc ở cấp độ rất nhỏ.
- PµSL: Sử dụng phương pháp chiếu sáng để tạo các chi tiết vi mô với độ phân giải cao.
- LMM: Sử dụng hỗn hợp resin và bột kim loại, sau đó xử lý loại bỏ chất kết dính và thiêu kết để tạo chi tiết kim loại.
Các công nghệ này chủ yếu phục vụ nghiên cứu, y sinh, linh kiện vi mô và sản xuất chuyên nghiệp, thay vì nhu cầu in resin thông thường.
4. Công nghệ nung kết hợp nhất bột (Powder Bed Fusion – PBF)
PBF sử dụng năng lượng để nung kết hoặc làm nóng chảy vật liệu dạng bột theo từng lớp. Sau khi một lớp được xử lý, máy trải thêm bột mới và tiếp tục tạo hình cho đến khi hoàn thành chi tiết.
Phần bột chưa được xử lý có thể bao quanh và hỗ trợ mô hình trong quá trình in. Tùy công nghệ, vật liệu có thể là polymer hoặc kim loại.
4.1. SLS – Nung kết laser chọn lọc
SLS (Selective Laser Sintering) thường sử dụng bột polymer, phổ biến là nylon PA12 hoặc PA6. Laser xử lý các vùng được xác định trên lớp bột, giúp các hạt vật liệu liên kết với nhau để tạo thành chi tiết.
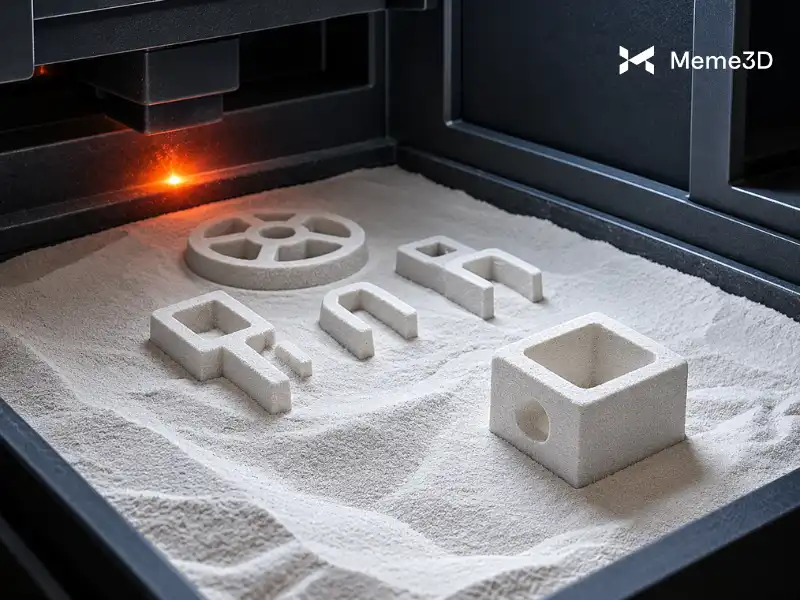
Một ưu điểm của SLS là bột chưa nung kết có thể làm support cho mô hình, nhờ đó giảm nhu cầu sử dụng support riêng như trên nhiều máy FDM. Điều này tạo điều kiện chế tạo các chi tiết có hình học phức tạp và bố trí nhiều sản phẩm trong cùng một lần in. Sau khi in, chi tiết được lấy ra khỏi khối bột và làm sạch. Tùy theo yêu cầu, sản phẩm có thể được nhuộm màu, đánh bóng hoặc xử lý bề mặt.
4.2. MJF và các công nghệ hợp nhất bột bằng năng lượng hồng ngoại
Multi Jet Fusion (MJF) sử dụng đầu phun để đưa chất xử lý lên những vùng cần hợp nhất trong lớp bột polymer. Năng lượng hồng ngoại sau đó làm nóng và liên kết vật liệu tại các vị trí được xác định.
Các công nghệ liên quan như HSS và SAF cũng sử dụng những phương pháp xử lý bột polymer có điểm tương đồng, nhưng khác nhau về vật liệu, cơ chế hấp thụ năng lượng và quy trình điều khiển.
MJF thường được sử dụng trong sản xuất chi tiết chức năng, vỏ thiết bị và các lô sản phẩm cần độ đồng đều tương đối cao. Tuy nhiên, chất lượng và đặc tính cơ học vẫn phụ thuộc vào vật liệu, thông số máy và quy trình hậu xử lý.
4.3. LPBF – In kim loại bằng laser
LPBF (Laser Powder Bed Fusion) sử dụng laser để làm nóng chảy bột kim loại theo mặt cắt của mô hình. Quá trình diễn ra từng lớp trong môi trường được kiểm soát nhằm hạn chế oxy hóa.
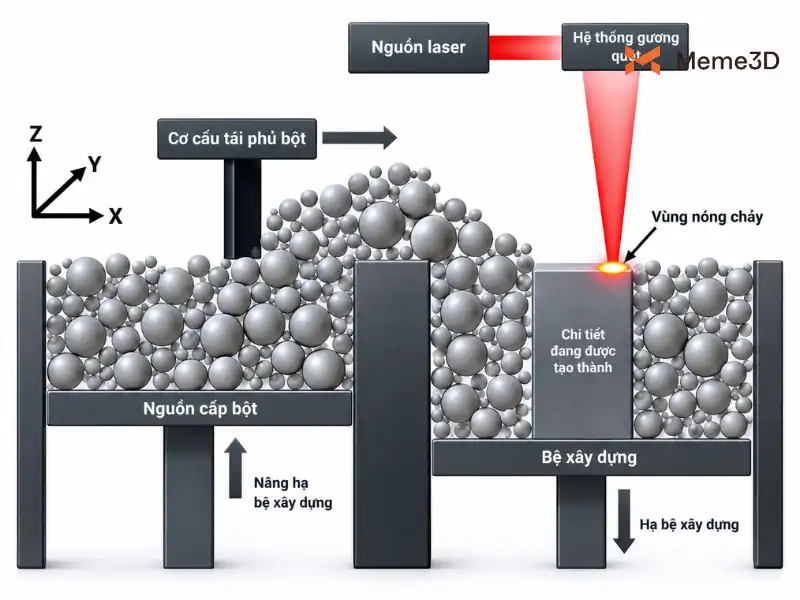
Công nghệ này có thể tạo ra các chi tiết kim loại phức tạp từ thép không gỉ, titan và một số hợp kim hiệu suất cao. LPBF được ứng dụng trong hàng không vũ trụ, y tế và sản xuất linh kiện công nghiệp.
Sau khi in, chi tiết thường cần được loại bỏ bột dư, tháo khỏi bàn xây dựng và có thể trải qua xử lý nhiệt hoặc gia công cơ khí.
4.4. EBM – Nung chảy bột kim loại bằng chùm electron
EBM (Electron Beam Melting), còn được gọi là EB-PBF, sử dụng chùm electron để làm nóng chảy bột kim loại trong buồng chân không.
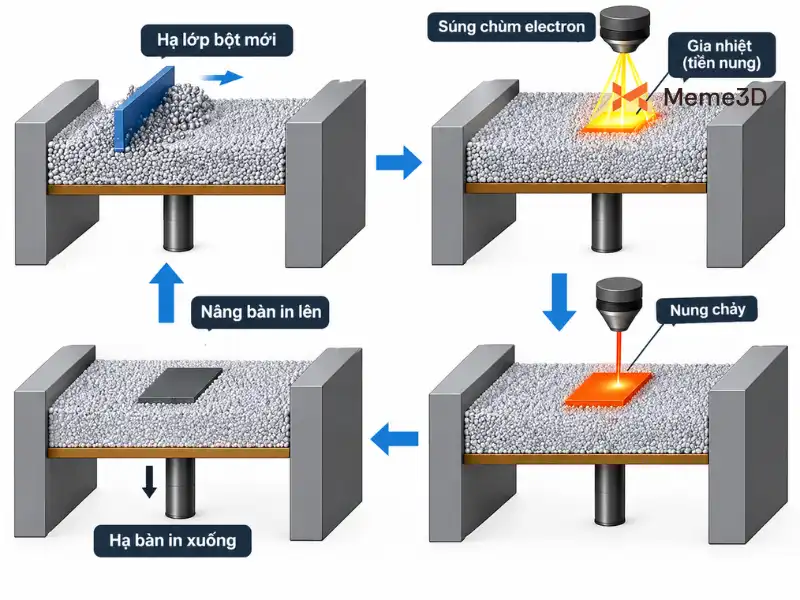
Công nghệ này được ứng dụng trong sản xuất một số chi tiết titan, linh kiện hàng không và bộ phận cấy ghép chỉnh hình. So với LPBF, EBM có đặc điểm riêng về môi trường xử lý, nhiệt độ xây dựng và chất lượng bề mặt.
Ngoài ra, các biến thể PBF khác còn được phát triển cho chi tiết vi mô hoặc những loại vật liệu chuyên dụng. Đây là nhóm công nghệ chủ yếu dành cho sản xuất chuyên nghiệp, với yêu cầu cao về thiết bị và kiểm soát quy trình.
5. Công nghệ phun vật liệu (Material Jetting)
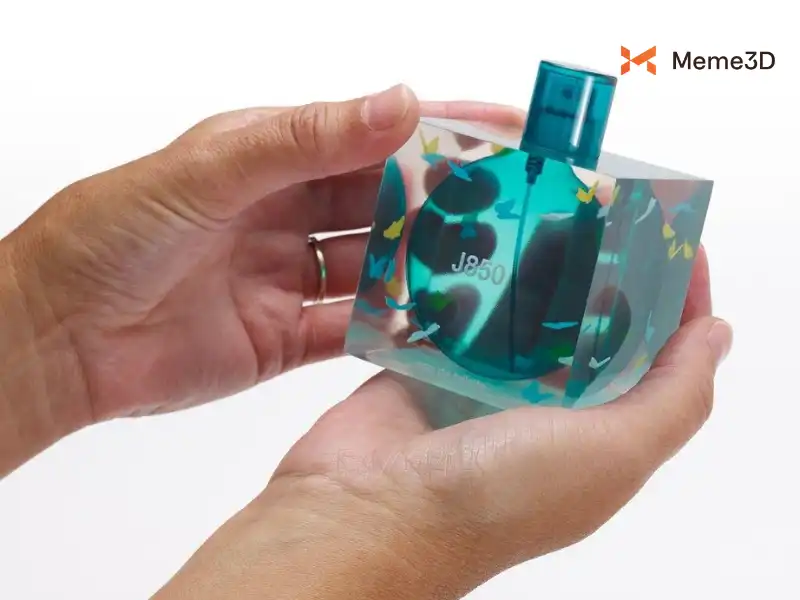
Material Jetting sử dụng đầu phun để đưa các giọt vật liệu nhỏ lên vùng xây dựng. Vật liệu được đóng rắn hoặc liên kết ngay trong quá trình tạo hình, tùy theo công nghệ. Một lợi thế đáng chú ý là một số hệ thống có thể kết hợp nhiều màu sắc hoặc vật liệu trong cùng một mô hình. Điều này phù hợp với nhu cầu chế tạo mẫu thử có hình thức gần với sản phẩm cuối cùng.
5.1. PolyJet và MultiJet Printing
PolyJet và MultiJet Printing (MJP) là những công nghệ phun vật liệu được phát triển bởi các nhà sản xuất khác nhau. Chúng có thể sử dụng nhựa quang hóa hoặc vật liệu chuyên dụng để tạo hình theo từng lớp.
Một số hệ thống hỗ trợ in nhiều màu, kết hợp vật liệu có độ cứng khác nhau hoặc tạo ra các vùng có đặc tính bề mặt riêng. Vật liệu hỗ trợ được loại bỏ sau khi in bằng phương pháp phù hợp.
Nhóm công nghệ này phù hợp với mô hình thiết kế công nghiệp, nguyên mẫu sản phẩm, mô hình y tế và các ứng dụng cần thể hiện màu sắc hoặc kết cấu vật liệu.
5.2. Aerosol Jet và NanoParticle Jetting
Aerosol Jet sử dụng luồng sương vật liệu để tạo các đường dẫn và cấu trúc có độ chính xác cao, đặc biệt trong lĩnh vực điện tử in. Công nghệ này có thể được sử dụng để chế tạo ăng-ten, cảm biến và các thành phần điện tử chuyên dụng.
NanoParticle Jetting (NPJ) sử dụng vật liệu chứa hạt kim loại hoặc gốm ở dạng huyền phù. Sau khi tạo hình, chi tiết cần được xử lý tiếp để loại bỏ thành phần chất lỏng và liên kết các hạt vật liệu.
Cả hai phương pháp đều hướng đến những ứng dụng chuyên biệt và không phổ biến trong phân khúc máy in 3D gia đình.
6. Công nghệ bồi đắp vật liệu bằng năng lượng định hướng (DED)
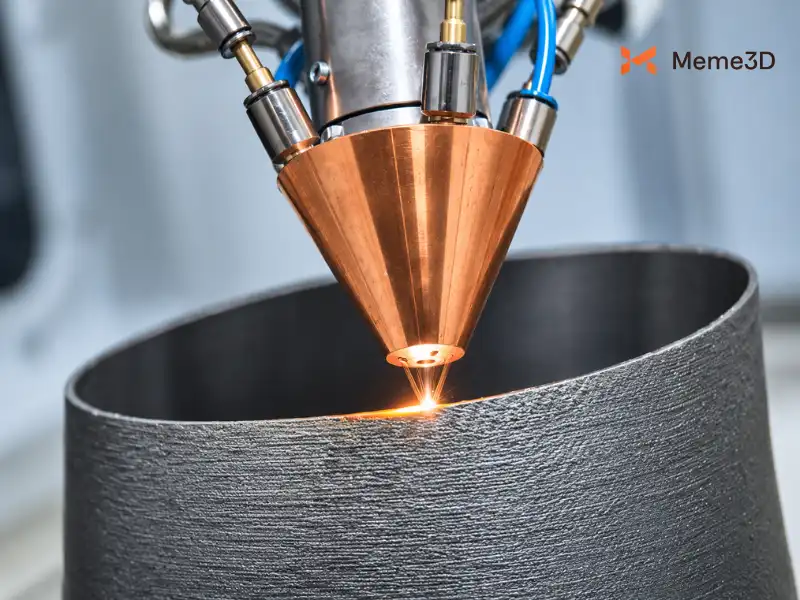
DED (Directed Energy Deposition) là nhóm công nghệ in 3D kim loại sử dụng nguồn năng lượng tập trung để làm nóng chảy hoặc liên kết vật liệu ngay tại vùng bồi đắp. Vật liệu đầu vào có thể là bột hoặc dây kim loại. Khi vật liệu được đưa vào vùng xử lý, nguồn năng lượng tạo ra lớp kim loại mới theo đường chạy đã được lập trình.
DED thường được sử dụng để chế tạo chi tiết kim loại kích thước lớn, sửa chữa linh kiện hoặc bổ sung vật liệu lên một bộ phận có sẵn. Tuy nhiên, bề mặt sau in thường cần gia công thêm nếu sản phẩm yêu cầu độ chính xác cao.
Các biến thể đáng chú ý gồm:
- L-DED: Sử dụng laser để làm nóng chảy vật liệu dạng bột hoặc dây kim loại.
- DED bằng chùm electron: Sử dụng chùm electron trong môi trường chân không, thường kết hợp vật liệu đầu vào dạng dây.
- WAAM: Sử dụng hồ quang điện để làm nóng chảy dây kim loại và bồi đắp theo từng lớp.
- Cold Spray: Gia tốc các hạt kim loại đến tốc độ cao để tạo liên kết với bề mặt mà không cần làm nóng chảy chúng theo cách thông thường.
- FED: Sử dụng năng lượng ma sát để bồi đắp kim loại ở trạng thái rắn trong những hệ thống chuyên dụng.
So với các công nghệ in kim loại bằng lớp bột, DED có thể đạt tốc độ bồi đắp cao và phù hợp với những chi tiết lớn. Đổi lại, độ chi tiết và chất lượng bề mặt thường không phải thế mạnh chính của nhóm công nghệ này.
7. Công nghệ phun chất kết dính (Binder Jetting)
Binder Jetting sử dụng đầu phun để đưa chất kết dính dạng lỏng lên lớp bột vật liệu. Chất kết dính liên kết các hạt bột theo hình dạng mặt cắt của mô hình, sau đó máy tiếp tục trải lớp mới.
Công nghệ này có thể sử dụng cát, kim loại, gốm hoặc một số vật liệu dạng bột khác. Phần bột chưa liên kết sẽ giúp hỗ trợ chi tiết trong quá trình in.
7.1. Binder Jetting kim loại
Với vật liệu kim loại, chi tiết sau khi in thường còn chứa chất kết dính và có độ bền hạn chế. Sản phẩm cần trải qua các công đoạn hậu xử lý như loại bỏ chất kết dính và thiêu kết để tạo liên kết giữa các hạt kim loại.
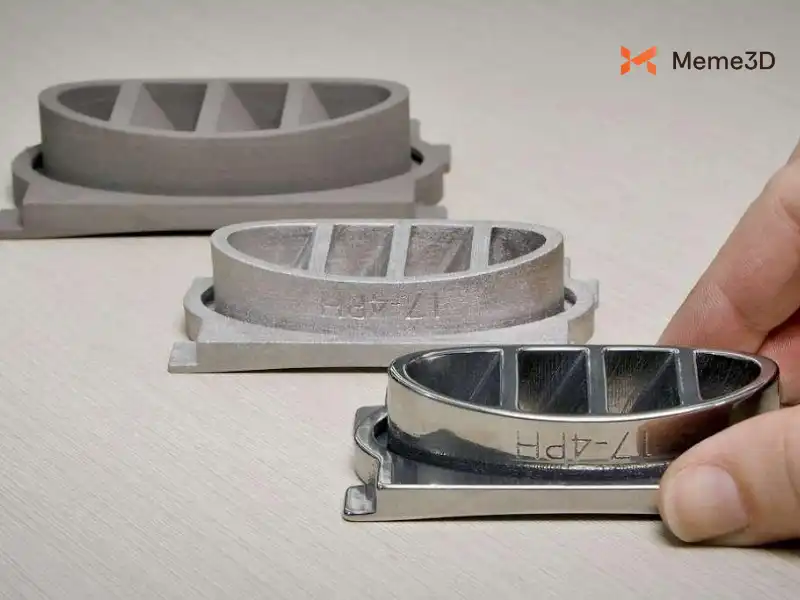
Binder Jetting kim loại phù hợp với sản xuất theo lô và các chi tiết có hình học phức tạp. Tuy nhiên, độ co ngót trong quá trình thiêu kết cần được tính toán và kiểm soát để đạt kích thước mong muốn.
7.2. Binder Jetting cát
Binder Jetting cát thường được sử dụng trong ngành đúc kim loại. Máy tạo khuôn hoặc lõi đúc từ cát và chất kết dính theo dữ liệu thiết kế.
Phương pháp này cho phép chế tạo các khuôn có hình dạng phức tạp mà không cần làm khuôn mẫu truyền thống cho từng thiết kế. Sau khi hoàn thành, khuôn được sử dụng trong quy trình đúc và thường bị phá bỏ để lấy chi tiết kim loại.
7.3. Binder Jetting polymer
Một số hệ thống sử dụng bột polymer kết hợp chất kết dính để tạo mô hình. Công nghệ này có thể phục vụ chế tạo mẫu hoặc các ứng dụng chuyên biệt, nhưng đặc tính cơ học của sản phẩm phụ thuộc nhiều vào vật liệu và quy trình xử lý sau in.
8. Công nghệ ghép lớp vật liệu dạng tấm (Sheet Lamination)
Sheet Lamination tạo hình bằng cách xếp chồng và liên kết các tấm vật liệu mỏng. Các lớp có thể được liên kết bằng keo, nhiệt, áp lực hoặc sóng siêu âm, sau đó cắt theo hình dạng của mô hình.
Vật liệu được sử dụng có thể là giấy, polymer hoặc kim loại dạng tấm. Một số quy trình hướng đến việc tạo mẫu thử, cấu trúc nhiều lớp hoặc các chi tiết kim loại chuyên dụng.
8.1. Laminated Object Manufacturing
Laminated Object Manufacturing (LOM) sử dụng các tấm vật liệu được liên kết thành khối. Sau đó, hệ thống sẽ cắt từng lớp theo biên dạng được xác định từ dữ liệu 3D.
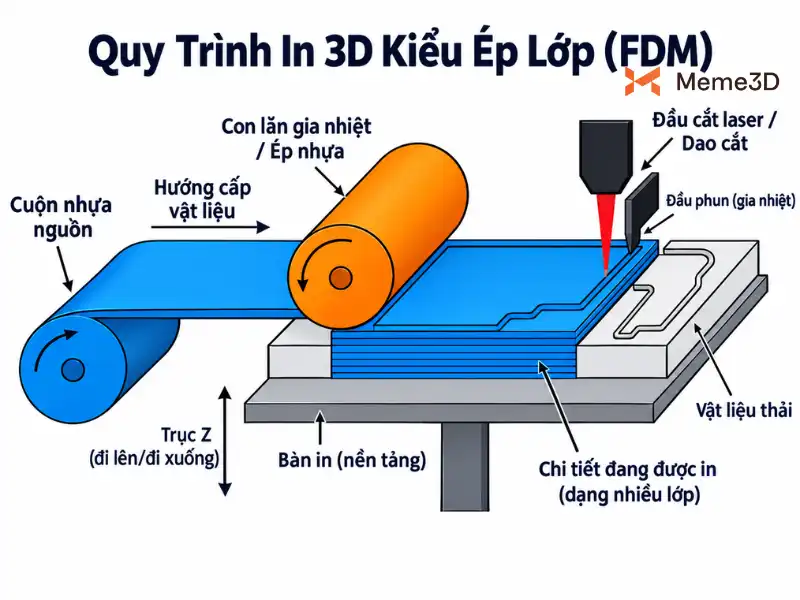
Phương pháp này có thể tạo mô hình tương đối nhanh, nhưng phần vật liệu dư sau khi cắt có thể làm tăng lượng chất thải. Tùy vật liệu và ứng dụng, sản phẩm cũng có thể cần được xử lý bề mặt sau khi tạo hình.
8.2. CBAM và các công nghệ ghép lớp chuyên dụng
Composite-Based Additive Manufacturing (CBAM) sử dụng các lớp vật liệu gia cường như sợi carbon, sợi thủy tinh hoặc Kevlar kết hợp với polymer để tạo chi tiết composite.
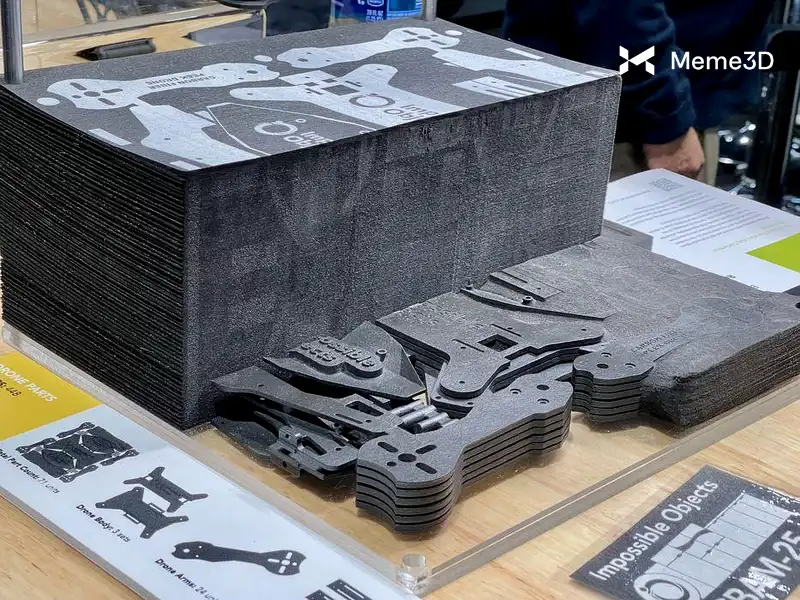
Ngoài ra, một số công nghệ sử dụng lớp nhựa quang hóa hoặc màng vật liệu đặc biệt để tạo hình. Những phương pháp này chủ yếu phục vụ ứng dụng chuyên nghiệp, trong đó đặc tính vật liệu và cấu trúc nhiều lớp quan trọng hơn tính phổ thông của thiết bị.
9. Nên chọn công nghệ in 3D nào?
Mỗi công nghệ có ưu điểm riêng, vì vậy việc lựa chọn cần dựa trên mục đích sử dụng của anh em thay vì chỉ so sánh tốc độ hoặc độ phân giải được công bố.
| Nhu cầu sử dụng | Công nghệ nên cân nhắc | Lý do |
| In mô hình, phụ kiện, đồ dùng hằng ngày | FDM/FFF | Dễ tiếp cận, vật liệu đa dạng |
| In mô hình nhỏ, chi tiết và bề mặt mịn | SLA hoặc LCD/MSLA | Phù hợp với các chi tiết có độ hoàn thiện bề mặt cao |
| Sản xuất chi tiết polymer chức năng theo lô | SLS hoặc MJF | Hỗ trợ tạo hình phức tạp, phù hợp sản xuất chuyên nghiệp |
| Tạo mẫu nhiều màu hoặc nhiều vật liệu | Material Jetting | Có thể kết hợp màu sắc và đặc tính vật liệu |
| Sản xuất chi tiết kim loại phức tạp | LPBF hoặc EBM | Phù hợp với các ứng dụng kim loại chuyên dụng |
| Sản xuất hoặc sửa chữa chi tiết kim loại lớn | DED hoặc WAAM | Có thể bồi đắp vật liệu với tốc độ cao |
| Tạo khuôn và lõi đúc | Binder Jetting cát | Tạo khuôn theo dữ liệu thiết kế kỹ thuật số |
Nếu anh em đang tìm hiểu một con máy phục vụ cho nhu cầu cá nhân hoặc xưởng in nhỏ, anh em nên bắt đầu từ loại sản phẩm cần tạo ra, vật liệu phù hợp và ngân sách dự kiến. Sau đó mới bắt đầu so sánh kích thước vùng in, độ ổn định, khả năng bảo trì và chi phí vật tư.
Anh em có thể tham khảo danh mục máy in 3D của Meme 3D để tìm hiểu thêm các dòng máy theo nhu cầu sử dụng. Khi so sánh thiết bị, anh em cũng nên xem xét cả hệ sinh thái vật liệu, phần mềm, linh kiện thay thế và yêu cầu vận hành, thay vì chỉ dựa vào thông số tốc độ in.
Kết luận
Bảy nhóm công nghệ in 3D trên đáp ứng những yêu cầu sản xuất khác nhau, từ tạo mẫu đơn giản bằng sợi nhựa đến chế tạo chi tiết kim loại có hình học phức tạp. FDM/FFF phù hợp với nhiều nhu cầu phổ thông, SLA và LCD/MSLA nổi bật ở khả năng tái tạo chi tiết nhỏ, trong khi SLS, MJF, LPBF và DED hướng đến những ứng dụng chuyên nghiệp hơn.
Không có công nghệ nào tốt nhất trong mọi trường hợp. Lựa chọn phù hợp phụ thuộc vào vật liệu, độ bền, độ chi tiết, kích thước sản phẩm, sản lượng và quy trình hậu xử lý. Hiểu rõ những yếu tố này sẽ giúp anh em xác định công nghệ cần thiết và lựa chọn thiết bị hiệu quả hơn.
Qua bài viết này, Meme 3D hy vọng anh em đã hiểu rõ hơn về nguyên lý hoạt động và ứng dụng của từng công nghệ in 3D. Khi xác định được nhu cầu sử dụng thực tế, việc so sánh và lựa chọn máy in 3D sẽ trở nên dễ dàng hơn, đồng thời giúp tối ưu chất lượng thành phẩm và hiệu quả sản xuất.