Máy In 3D
 Máy In 3D FDM
 Máy In 3D Resin
 Máy In 3D Công Nghiệp
 Nhựa In 3D
 Nhựa In 3D RESIN
 Máy Rửa Và Sấy Resin
 Máy Sấy Nhựa FDM
 Máy Quét 3D
 Máy Quét 3D Công Nghiệp
 Linh Kiện
 Máy Khắc Laser
Tin tức, Hướng Dẫn Sử Dụng
Hướng dẫn thiết lập in nhựa PETG cho anh em người mới
PETG là một trong những loại filament được nhiều anh em nghiện nhựa thường xuyên lựa chọn nhờ khả năng chịu va đập tốt, độ bền cao và ít giòn hơn PLA. Tuy nhiên, nếu đã từng chuyển từ PLA sang PETG, anh em sẽ nhận ra loại nhựa này đòi hỏi cách thiết lập máy in khác biệt hơn, đặc biệt ở nhiệt độ đầu phun, tốc độ in, quạt làm mát và khoảng cách rút nhựa (Retraction).
Không ít trường hợp mô hình PETG bị kéo sợi, xuất hiện bọt khí, bám quá chặt vào bàn in hoặc các lớp in không liên kết tốt dù sử dụng cùng một con máy in 3D. Nguyên nhân có thể đến từ thông số chưa phù hợp, nhưng cũng có thể do filament đã hút ẩm trong quá trình bảo quản.
Trong bài viết này, Meme 3D sẽ hướng dẫn anh em cách thiết lập in nhựa PETG từ những thông số cơ bản đến các cài đặt nâng cao, giúp cải thiện chất lượng bề mặt, độ bám dính giữa các lớp và hạn chế những lỗi in thường gặp.
Tổng hợp thiết lập in nhựa PETG cơ bản
Trước khi đi sâu vào từng thông số, anh em có thể tham khảo bảng cài đặt PETG dưới đây để làm điểm khởi đầu cho quá trình in thử.
| Thông số | Giá trị khuyến nghị |
| Nhiệt độ đầu phun (Nozzle) | 230-260°C |
| Nhiệt độ bàn in (Bed) | 65-80°C |
| Tốc độ quạt làm mát | 0-50% |
| Retraction (Direct Drive) | Khoảng 1 mm |
| Tốc độ Retraction | 25-40 mm/s |
| Tốc độ in ban đầu | 15-30 mm/s |
| Tốc độ di chuyển (Travel) | Từ 120 mm/s trở lên nếu máy hỗ trợ |
| Nhiệt độ sấy filament | 60-70°C |
| Thời gian sấy | 6-8 giờ |
Lưu ý: Đây là những thông số tham khảo dành cho PETG thông thường, không phải cấu hình cố định cho mọi loại máy in và filament. PETG của từng thương hiệu có thể khác nhau về công thức vật liệu, khả năng nóng chảy và tốc độ đùn nhựa. Vì vậy, anh em nên ưu tiên profile do nhà sản xuất filament cung cấp, sau đó tinh chỉnh dựa trên kết quả in thực tế.
Vì sao cần thiết lập thông số riêng khi in PETG?
PETG (Polyethylene Terephthalate Glycol) là vật liệu nhiệt dẻo có sự kết hợp giữa độ bền, độ dẻo dai và khả năng chống chịu môi trường tương đối tốt.
So với PLA, PETG ít giòn hơn, chịu va đập tốt hơn và có khả năng chống ẩm, ánh nắng, dầu cũng như một số loại hóa chất tốt hơn. Đây là lý do vật liệu này thường được sử dụng để in các chi tiết cơ khí, vỏ thiết bị, phụ kiện, hộp đựng và những mô hình cần độ bền cao.
Tuy nhiên, PETG cũng có một số đặc tính khiến quá trình in phức tạp hơn:
- Dễ kéo sợi: PETG có xu hướng chảy và tạo sợi nhựa khi đầu phun di chuyển giữa các khu vực của mô hình.
- Độ bám bàn in cao: Vật liệu có thể bám quá chặt vào bề mặt PEI nhẵn hoặc kính, gây khó khăn khi tháo sản phẩm.
- Nhạy cảm với độ ẩm: Filament hút ẩm có thể xuất hiện tiếng nổ lách tách, bọt khí và bề mặt in sần sùi.
- Dễ dính support: PETG có khả năng liên kết tốt với chính nó, khiến cấu trúc hỗ trợ khó tháo rời.
- Nhạy cảm với tốc độ và làm mát: Cài đặt không phù hợp có thể khiến các lớp in liên kết kém hoặc chi tiết bị biến dạng.
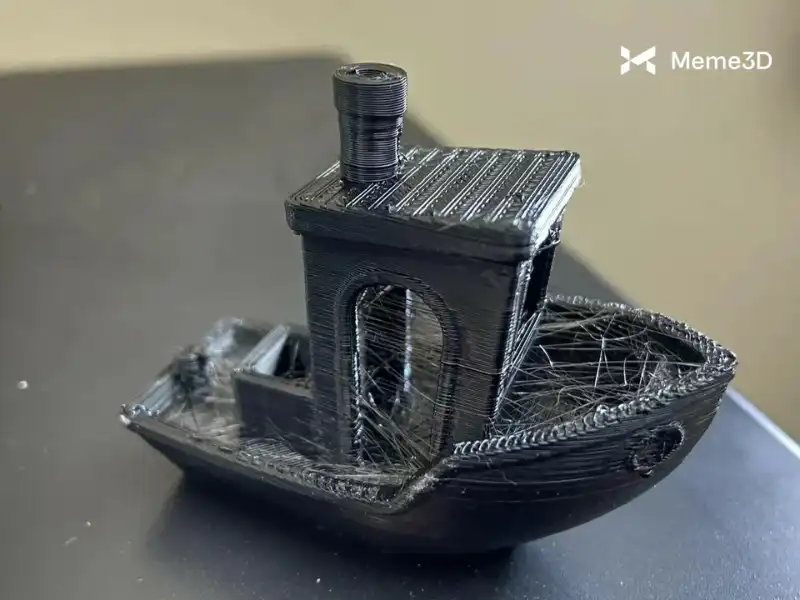
Do đó, thiết lập in nhựa PETG cần được cân bằng giữa nhiệt độ, tốc độ đùn, khả năng làm mát và độ bám dính của lớp đầu tiên.
Sấy filament PETG trước khi in
Đây là bước quan trọng nhưng thường bị bỏ qua, đặc biệt với anh em mới chuyển từ PLA sang PETG.
PETG có khả năng hấp thụ hơi ẩm từ không khí. Khi filament bị ẩm, nước bên trong nhựa có thể bay hơi đột ngột khi đi qua đầu phun đang ở nhiệt độ cao. Hiện tượng này làm xuất hiện nhiều vấn đề:
- Có tiếng lách tách hoặc nổ nhỏ tại đầu phun.
- Bề mặt mô hình xuất hiện những lỗ nhỏ và bong bóng khí.
- Nhựa đùn ra không đều, tạo bề mặt sần sùi.
- Xuất hiện nhiều sợi nhựa thừa giữa các chi tiết.
- Độ liên kết giữa các lớp in giảm, khiến sản phẩm dễ bị yếu hoặc tách lớp.
Nhiệt độ và thời gian sấy PETG
Đối với PETG thông thường, anh em có thể bắt đầu sấy với cấu hình sau:
| Thông số | Thiết lập |
| Nhiệt độ sấy | 60-70°C |
| Thời gian sấy | 6-8 giờ |
| Thiết bị | Máy sấy filament hoặc tủ sấy phù hợp |
| Bảo quản sau sấy | Hộp kín hoặc túi hút chân không kèm gói hút ẩm |
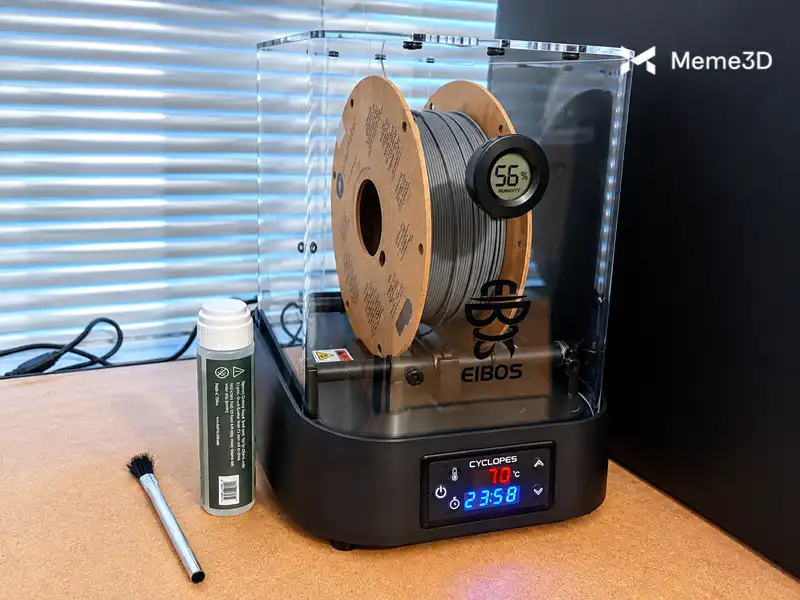
Anh em nên sử dụng máy sấy filament chuyên dụng hoặc thiết bị có khả năng kiểm soát nhiệt độ ổn định. Nếu sử dụng lò nướng gia đình, cần đặc biệt cẩn thận vì nhiệt độ thực tế có thể dao động và vượt quá mức cài đặt, gây biến dạng cuộn nhựa.
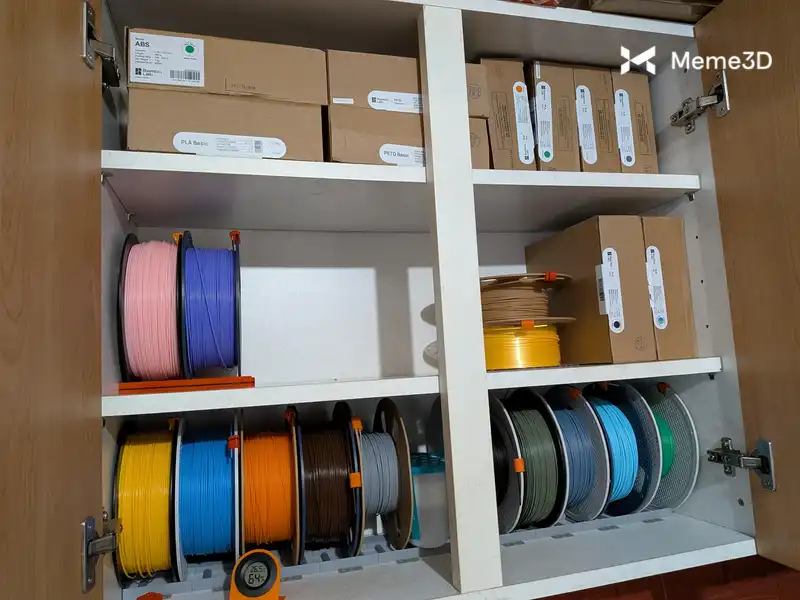
Sau khi sấy, hãy bảo quản PETG trong hộp kín có gói hút ẩm. Với môi trường có độ ẩm không khí cao như Việt Nam, việc sử dụng hộp bảo quản filament hoặc in trực tiếp từ máy sấy sẽ giúp duy trì chất lượng vật liệu ổn định hơn.
Thiết lập nhiệt độ bàn in và bề mặt in PETG
Một trong những điểm khác biệt lớn nhất giữa PETG và PLA là khả năng bám dính vào bàn in.
PETG có thể bám rất chắc vào bề mặt in, đặc biệt là PEI nhẵn và kính. Nếu không có lớp ngăn cách phù hợp, việc tháo mô hình có thể làm bong lớp phủ PEI hoặc thậm chí khiến sản phẩm dính chặt vào mặt kính.
Nhiệt độ bàn in PETG
Nhiệt độ bàn in phù hợp thường nằm trong khoảng 65-80°C.
Anh em có thể bắt đầu ở mức 70°C, sau đó điều chỉnh tùy theo loại filament, kích thước mô hình và bề mặt bàn in.
- Nếu lớp đầu tiên không bám chắc, hãy tăng nhiệt độ bàn in từng bước nhỏ.
- Nếu mô hình bám quá chặt, hãy kiểm tra bề mặt bàn và sử dụng lớp ngăn cách phù hợp.
- Nếu các góc mô hình bị cong lên, cần kiểm tra thêm độ cân bằng bàn in và điều kiện môi trường xung quanh.
Lựa chọn bề mặt bàn in phù hợp
Không phải bề mặt bàn in nào cũng phù hợp với PETG. Dưới đây là những lựa chọn phổ biến:
PEI nhám (Textured PEI)
Đây là lựa chọn tương đối an toàn và thuận tiện khi in PETG. Bề mặt nhám giúp mô hình bám đủ chắc trong quá trình in nhưng thường dễ tháo hơn khi bàn nguội.
PEI nhẵn (Smooth PEI)
PETG có thể bám quá chặt vào PEI nhẵn. Nếu sử dụng loại bàn này, anh em nên phủ một lớp keo khô hoặc chất hỗ trợ tháo mô hình như Magigoo để tạo lớp ngăn cách.
Bàn kính (Glass Bed)
Bàn kính có thể tạo bề mặt đáy mô hình bóng và mịn. Tuy nhiên, PETG có nguy cơ liên kết quá mạnh với kính. Không nên in trực tiếp PETG lên kính trần mà không có lớp bảo vệ.
Garolite (FR-4)
Đây cũng là một lựa chọn có khả năng bám PETG tốt, nhưng đôi khi vật liệu vẫn có thể dính khá chặt, tùy theo tình trạng và bề mặt tấm in.
Mẹo giúp PETG không bám quá chặt vào bàn in
- Làm sạch bàn in bằng nước ấm và một ít nước rửa chén để loại bỏ dầu mỡ, bụi bẩn.
- Sử dụng keo khô hoặc chất hỗ trợ tháo mô hình trên bề mặt PEI nhẵn và kính.
- Điều chỉnh Z-offset để lớp đầu tiên không bị ép quá chặt.
- Để bàn in nguội trước khi tháo sản phẩm.
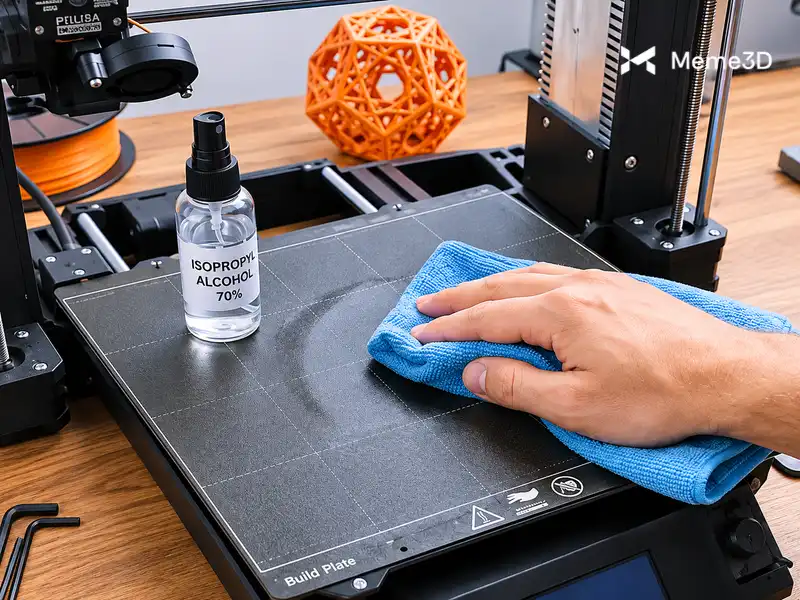
Lưu ý quan trọng: PETG không cần lớp đầu tiên bị ép bẹt quá mức như một số thiết lập PLA. Nếu nozzle quá gần bàn in, nhựa có thể bị ép chặt xuống bề mặt và gây khó khăn khi tháo mô hình.
Thiết lập nhiệt độ đầu phun khi in PETG
Nhiệt độ đầu phun ảnh hưởng trực tiếp đến khả năng nóng chảy, độ ổn định khi đùn nhựa và chất lượng bề mặt của PETG. Nếu nhiệt độ quá cao, nhựa có thể chảy quá mức, gây kéo sợi, rò rỉ nhựa và xuất hiện các khối nhựa thừa trên bề mặt. Ngược lại, nếu nhiệt độ quá thấp, filament không nóng chảy đủ, dẫn đến hiện tượng đùn thiếu, tiếng động bất thường từ bộ đùn và liên kết lớp kém.
Nhiệt độ nozzle PETG phù hợp
Phần lớn PETG thông thường hoạt động trong khoảng 230-260°C.
Anh em có thể bắt đầu với mức 240°C rồi thực hiện các bài test để tìm ra nhiệt độ phù hợp nhất.
Một cách đơn giản là sử dụng Temperature Tower (tháp nhiệt độ). Bài test này cho phép so sánh chất lượng mô hình ở nhiều mức nhiệt khác nhau, từ đó lựa chọn mức nhiệt có bề mặt đẹp, ít kéo sợi và liên kết lớp tốt.
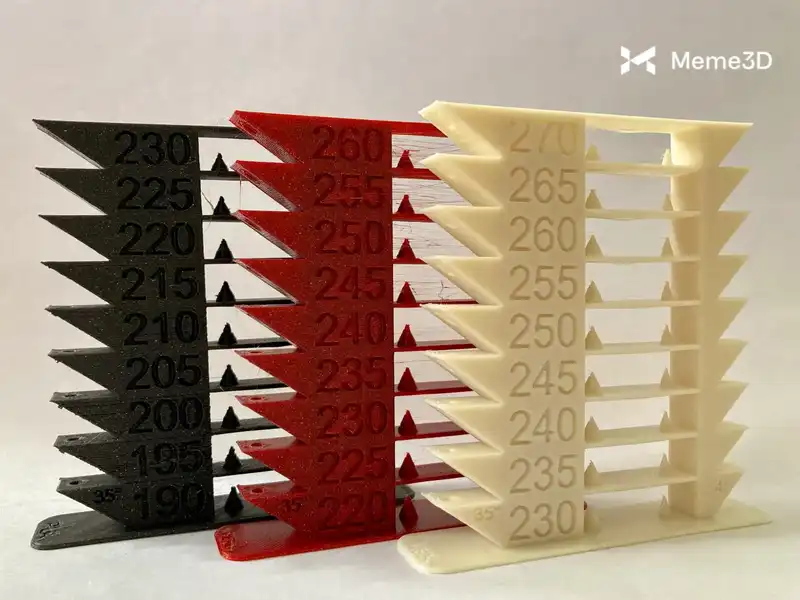
Nếu nghe thấy tiếng bộ đùn kêu lạch cạch hoặc nhảy bước trong quá trình in, có thể nhiệt độ nozzle chưa đủ cao hoặc tốc độ đùn đang vượt quá khả năng nóng chảy của đầu phun. Hãy thử tăng nhiệt độ từng 5°C hoặc giảm tốc độ in để kiểm tra.
Lựa chọn đầu phun khi in PETG
Với PETG thông thường, đầu phun bằng đồng thau (Brass Nozzle) vẫn đáp ứng tốt nhu cầu in cơ bản.
Tuy nhiên, nếu sử dụng PETG pha sợi carbon, sợi thủy tinh, bột kim loại hoặc các vật liệu có tính mài mòn, anh em nên chuyển sang nozzle bằng thép tôi cứng (Hardened Steel) hoặc loại có lớp phủ chống mài mòn.
Ngoài ra, nozzle đường kính 0.6 mm có thể là lựa chọn đáng cân nhắc khi muốn tăng lưu lượng đùn và in các mô hình lớn. Dù vậy, cần kiểm tra khả năng tương thích với máy và điều chỉnh lại profile trước khi sử dụng.
Thiết lập Retraction để hạn chế PETG bị kéo sợi
Stringing (kéo sợi nhựa) là một trong những lỗi phổ biến nhất khi in PETG. Hiện tượng này xảy ra khi nozzle di chuyển giữa các khu vực của mô hình nhưng vẫn còn một lượng nhựa nóng chảy rò rỉ ra ngoài, tạo thành những sợi nhựa mỏng nối giữa các chi tiết.
Một trong những thông số quan trọng để hạn chế lỗi này là Retraction.
Retraction PETG bao nhiêu là phù hợp?
Retraction là quá trình bộ đùn kéo ngược một đoạn filament trước khi nozzle di chuyển sang vị trí khác. Việc này giúp giảm áp suất trong đầu phun và hạn chế nhựa tiếp tục chảy ra ngoài. Đối với máy in sử dụng hệ thống Direct Drive, anh em có thể bắt đầu với:
| Thông số | Giá trị tham khảo |
| Retraction Distance | Khoảng 1 mm |
| Retraction Speed | 25-30 mm/s |
| Phạm vi tinh chỉnh | Khoảng 0.8-3 mm tùy máy và filament |
Không nên áp dụng máy móc thông số Retraction của PLA hoặc ABS cho PETG. Tốc độ rút nhựa quá cao có thể khiến quá trình đùn không ổn định.
Nếu vẫn xuất hiện Stringing sau khi tinh chỉnh, hãy kiểm tra theo thứ tự:
- Sấy filament để loại bỏ độ ẩm.
- Kiểm tra nhiệt độ nozzle, giảm nhẹ nếu đang quá cao.
- Điều chỉnh Retraction Speed trước khi tăng quá nhiều Retraction Distance.
- Tăng tốc độ di chuyển Travel Speed để giảm thời gian nozzle lưu lại giữa các khu vực.
- Kiểm tra độ căng filament và bánh răng bộ đùn.
Mẹo từ Meme 3D: Đừng vội tăng Retraction Distance khi PETG bị kéo sợi. Nếu filament đang ẩm hoặc nhiệt độ nozzle quá cao, việc tăng khoảng cách rút nhựa thường không giải quyết triệt để nguyên nhân.
Thiết lập quạt làm mát và môi trường in PETG
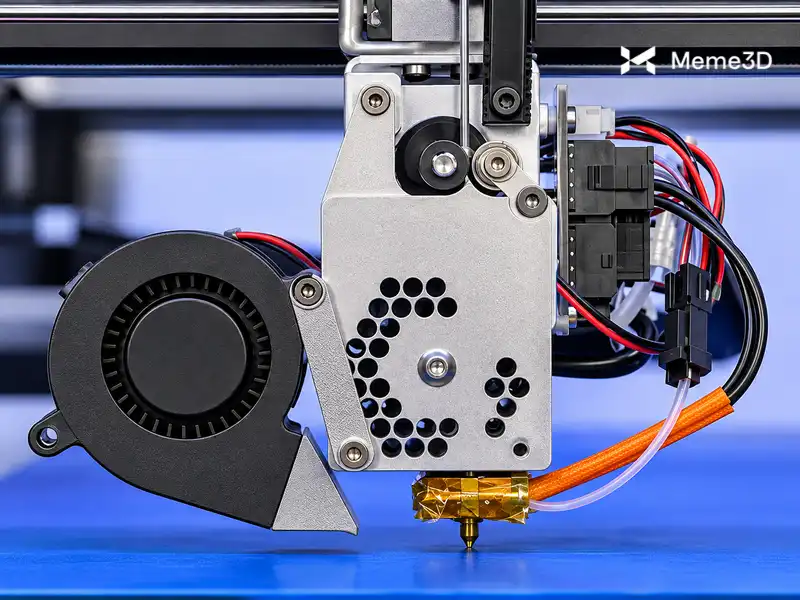
Khác với PLA, PETG không phải lúc nào cũng cần quạt làm mát hoạt động ở công suất cao. Nếu làm mát quá nhanh, các lớp nhựa có thể không liên kết đủ tốt với nhau, khiến mô hình dễ bị nứt hoặc tách lớp. Ngược lại, nếu làm mát không đủ, những khu vực có thời gian in ngắn, cầu nối hoặc phần nhô ra có thể bị chảy xệ và biến dạng.
Tốc độ quạt làm mát PETG
Mức khởi điểm phù hợp thường nằm trong khoảng 0–50%.
- 0%: Phù hợp khi ưu tiên độ bám dính giữa các lớp hoặc mô hình xuất hiện tình trạng tách lớp.
- 20-30%: Có thể sử dụng cho những mô hình PETG thông thường, cần cân bằng độ bền và chất lượng bề mặt.
- 40-50%: Hỗ trợ làm mát những chi tiết nhỏ, cầu nối và phần nhô ra cần giữ hình dạng.
Anh em nên bắt đầu với quạt ở mức thấp, sau đó tăng dần nếu nhận thấy các chi tiết nhỏ hoặc phần nhô ra bị biến dạng.
Có cần sử dụng buồng in kín khi in PETG không?
Không giống ABS hoặc Nylon, PETG thường không bắt buộc phải sử dụng buồng in kín. Vật liệu này ít bị cong vênh hơn nhiều so với ABS nên có thể in ổn định trên các máy in dạng khung mở.
Trong một số trường hợp, nhiệt độ bên trong buồng in quá cao còn khiến filament mềm sớm trong đường dẫn nhựa, làm tăng nguy cơ kéo sợi hoặc tắc nghẽn. Tuy nhiên, nếu khu vực in có gió lùa hoặc nhiệt độ môi trường thay đổi nhiều, việc kiểm soát luồng không khí xung quanh máy vẫn có thể giúp chất lượng in ổn định hơn.
Thiết lập Support khi in nhựa PETG
PETG có độ bền và độ dẻo dai tốt, nhưng chính đặc tính liên kết mạnh giữa các lớp cũng khiến support dễ dính chặt vào mô hình. Nếu sử dụng thông số hỗ trợ giống PLA, anh em có thể gặp tình trạng support khó tháo, để lại vết xước hoặc làm hỏng bề mặt sản phẩm.
Cách thiết lập Support PETG dễ tháo
Một số điều chỉnh đáng thử:
- Tăng khoảng cách Z giữa support và mô hình (Support Z Distance) để giảm khả năng các lớp nhựa liên kết quá chặt.
- Giảm mật độ support để cấu trúc hỗ trợ dễ tách hơn.
- Ưu tiên các kiểu support như Grid hoặc Zigzag khi phù hợp với hình dạng mô hình.
- Xoay hướng mô hình để hạn chế những khu vực cần support.
- Để mô hình nguội trước khi tháo support nhằm giảm nguy cơ làm biến dạng sản phẩm.
Nếu sử dụng máy in 3D hai đầu đùn, anh em có thể cân nhắc sử dụng PLA làm vật liệu hỗ trợ cho PETG. Do hai loại nhựa này không liên kết quá tốt với nhau, support PLA thường dễ tách khỏi mô hình PETG hơn.
Ngoài ra, PVA hoặc HIPS cũng là những lựa chọn vật liệu hỗ trợ hòa tan trong các hệ thống tương thích.
Thiết lập tốc độ in PETG và PETG High-Speed
Tốc độ in là một trong những yếu tố ảnh hưởng lớn đến chất lượng sản phẩm PETG. Nếu in quá nhanh, filament có thể không được làm nóng và đùn ra đủ ổn định, dẫn đến thiếu nhựa, liên kết lớp kém hoặc bề mặt không đồng đều. Ngược lại, tốc độ quá thấp cũng có thể khiến nhựa lưu lại lâu trong đầu phun, gây chảy nhựa và kéo sợi.
Tốc độ in PETG thông thường
Khi mới thiết lập profile, anh em nên bắt đầu ở khoảng 15-30 mm/s để kiểm tra khả năng đùn nhựa và chất lượng lớp in. Sau khi tìm được nhiệt độ phù hợp, có thể tăng dần tốc độ và quan sát kết quả.
Đối với tốc độ di chuyển không đùn nhựa (Travel Speed), có thể bắt đầu từ 120 mm/s trở lên nếu máy in hỗ trợ. Tốc độ di chuyển cao giúp nozzle giảm thời gian lưu lại giữa các khu vực, qua đó hạn chế tình trạng nhựa rò rỉ.
PETG High-Speed là gì?
PETG High-Speed (PETG HS, PETG HF hoặc High Flow) là phiên bản PETG được điều chỉnh công thức để đáp ứng khả năng nóng chảy và đùn nhựa ở lưu lượng cao hơn. Nhờ đó, vật liệu có thể đạt tốc độ in nhanh hơn PETG thông thường nếu được sử dụng trên máy in có phần cứng tương thích.
Tuy nhiên, không nên lấy profile PETG thông thường áp dụng cho PETG High-Speed hoặc ngược lại.
Khi sử dụng PETG tốc độ cao, anh em cần chú ý:
- Hotend: Phải có khả năng làm nóng chảy filament nhanh và duy trì nhiệt độ ổn định.
- Extruder: Cần đảm bảo bộ đùn cấp nhựa liên tục, không bị trượt hoặc nghiền filament.
- Hệ thống làm mát: Phải đủ khả năng làm nguội lớp nhựa mới đùn ra.
- Retraction: Cần tinh chỉnh lại để hạn chế kéo sợi và nhựa rò rỉ.
- Lưu lượng đùn: Cần kiểm tra khả năng đáp ứng của nozzle và hotend để tránh Under-extrusion.
Tốc độ tối đa được nhà sản xuất công bố không đồng nghĩa với việc mọi máy in đều có thể đạt được mức đó. Khả năng thực tế còn phụ thuộc vào lưu lượng thể tích, nhiệt độ nóng chảy, gia tốc và hệ thống làm mát.
Thiết lập in PETG Carbon Fiber và các loại PETG Composite
Ngoài PETG thông thường, thị trường hiện nay còn có nhiều loại filament pha thêm vật liệu như sợi carbon, sợi thủy tinh, bột gỗ hoặc các phụ gia tạo hiệu ứng bề mặt.
Trong đó, PETG Carbon Fiber (PETG-CF) là một lựa chọn đáng chú ý đối với những ứng dụng cần độ cứng và độ ổn định hình dạng cao.
Việc bổ sung sợi carbon giúp vật liệu cứng hơn, giảm biến dạng trong một số điều kiện sử dụng. Tuy nhiên, PETG-CF thường kém dẻo hơn PETG thông thường và có thể giòn hơn khi chịu lực theo một số hướng nhất định.
Những điểm cần lưu ý khi in PETG-CF
- Nozzle: Sử dụng đầu phun thép tôi cứng hoặc loại chống mài mòn. Không nên dùng nozzle đồng thau thông thường trong thời gian dài.
- Đường kính nozzle: Ưu tiên 0.6 mm nếu nhà sản xuất filament khuyến nghị, nhằm giảm nguy cơ tắc nghẽn do sợi carbon.
- Nhiệt độ: Điều chỉnh theo thông số của từng thương hiệu, có thể cần nhiệt độ cao hơn PETG thông thường.
- Tốc độ: Nên bắt đầu ở tốc độ vừa phải để kiểm tra khả năng đùn nhựa.
- Quạt làm mát: Không nên làm mát quá mạnh nếu ưu tiên độ liên kết giữa các lớp.
Các dòng PETG pha sợi thủy tinh, bột gỗ hoặc phụ gia phát sáng cũng cần được kiểm tra riêng về khả năng mài mòn nozzle và độ tương thích với hệ thống đùn.
Cách khắc phục những lỗi in PETG thường gặp
Dù đã thiết lập thông số cơ bản, anh em vẫn có thể gặp một số lỗi trong quá trình in. Thay vì thay đổi nhiều thông số cùng lúc, hãy xác định đúng nguyên nhân và điều chỉnh từng yếu tố để tìm ra giải pháp.
| Lỗi thường gặp | Nguyên nhân có thể | Cách khắc phục |
| Kéo sợi (Stringing) | Filament ẩm, nhiệt độ cao, Retraction chưa phù hợp | Sấy nhựa, giảm nhiệt độ và tinh chỉnh Retraction |
| Bề mặt có bọt khí | PETG hút ẩm | Sấy ở 60-70°C trong 6-8 giờ |
| Xuất hiện nhựa thừa (Blobs/Zits) | Quá nhiệt, đùn dư hoặc di chuyển chậm | Giảm nhẹ nhiệt độ, kiểm tra Flow Rate và tăng Travel Speed |
| Mô hình dính quá chặt vào bàn | Không có lớp ngăn cách hoặc Z-offset quá thấp | Dùng keo khô, chuyển sang PEI nhám và điều chỉnh Z-offset |
| Lớp đầu tiên không bám | Bàn in quá nguội, cân bàn sai hoặc quạt hoạt động sớm | Tăng nhiệt độ bàn, cân chỉnh lại và tắt quạt ở những lớp đầu |
| Các lớp in bị tách | Quạt quá mạnh hoặc môi trường có gió lùa | Giảm quạt hoặc tắt quạt, hạn chế gió lùa |
| Bộ đùn phát ra tiếng lạch cạch | Nhiệt độ nozzle thấp hoặc tốc độ in quá cao | Tăng nhiệt độ từng 5°C hoặc giảm tốc độ |
| Support dính chặt vào mô hình | Khoảng cách Z quá nhỏ, mật độ support cao | Tăng Support Z Distance và giảm mật độ |
| Chi tiết bị chảy xệ | Làm mát chưa đủ hoặc nhiệt độ buồng in quá cao | Tăng quạt tại khu vực cần thiết và kiểm soát nhiệt độ buồng |
Một nguyên tắc quan trọng khi xử lý lỗi PETG là kiểm tra độ ẩm filament trước tiên. Nếu nhựa đã hút ẩm, việc thay đổi Retraction, nhiệt độ hoặc tốc độ có thể chỉ cải thiện một phần mà không giải quyết được nguyên nhân gốc.
Kinh nghiệm tối ưu thiết lập in nhựa PETG từ Meme 3D
Để tìm được profile PETG phù hợp, anh em không nên thay đổi tất cả thông số cùng lúc. Hãy thực hiện theo từng bước để dễ nhận biết thông số nào đang ảnh hưởng đến chất lượng mô hình.
Bước 1: Kiểm tra và sấy filament
Đảm bảo PETG khô trước khi bắt đầu in. Nếu cuộn nhựa đã mở và để ngoài không khí trong thời gian dài, nên sấy lại trước khi sử dụng.
Bước 2: Thiết lập nhiệt độ đầu phun và bàn in
Bắt đầu với nozzle khoảng 240°C và bàn in khoảng 70°C. Đây là mức tham khảo để tiến hành test, không phải thông số tối ưu cho mọi loại PETG.
Bước 3: Kiểm tra độ bám lớp đầu tiên
Sử dụng bàn PEI nhám nếu có thể. Đảm bảo bề mặt sạch, Z-offset hợp lý và không ép nhựa quá mạnh xuống bàn.
Bước 4: In Temperature Tower
Thực hiện bài test tháp nhiệt độ để xác định mức nhiệt cho bề mặt đẹp, ít kéo sợi và có độ liên kết lớp tốt.
Bước 5: Tinh chỉnh Retraction
Sau khi tìm được nhiệt độ phù hợp, hãy in mẫu Stringing Test để điều chỉnh khoảng cách và tốc độ rút nhựa.
Bước 6: Điều chỉnh quạt và tốc độ
Bắt đầu với tốc độ thấp và quạt làm mát ở mức vừa phải. Tăng dần từng thông số để tìm sự cân bằng giữa chất lượng bề mặt, độ bền và thời gian in.
Bước 7: Lưu profile riêng
Khi đã có kết quả tốt, hãy lưu lại profile theo từng loại filament và máy in. Điều này giúp anh em không phải thiết lập lại từ đầu khi thay cuộn PETG cùng thương hiệu.
Kết luận
PETG là vật liệu in 3D có nhiều ưu điểm về độ bền, khả năng chịu va đập và tính linh hoạt trong ứng dụng. Tuy nhiên, để có được bản in đẹp và ổn định, anh em cần chú ý nhiều hơn đến độ ẩm filament, nhiệt độ nozzle, khả năng bám bàn in, Retraction và hệ thống làm mát.
Nếu mới bắt đầu, hãy ghi nhớ một số thông số nền tảng: nhiệt độ nozzle 230-260°C, bàn in 65-80°C, quạt làm mát 0-50% và sấy filament ở 60-70°C trong khoảng 6-8 giờ. Sau đó, tinh chỉnh từng thông số theo khuyến nghị của nhà sản xuất và kết quả in thực tế.
Meme 3D khuyến nghị anh em nên ưu tiên tìm được profile ổn định trước khi chạy tốc độ cao. Một mô hình PETG có bề mặt đẹp, liên kết lớp tốt và dễ tháo khỏi bàn in sẽ hữu ích hơn nhiều so với việc chỉ tập trung tăng tốc độ in.